

Ekipman İmalatı
Paslanmaz Eşanjör İmalatı: AISI 316L Reboiler Ekipmanı Mühendislik ve Üretim Süreci
Proje Hakkında
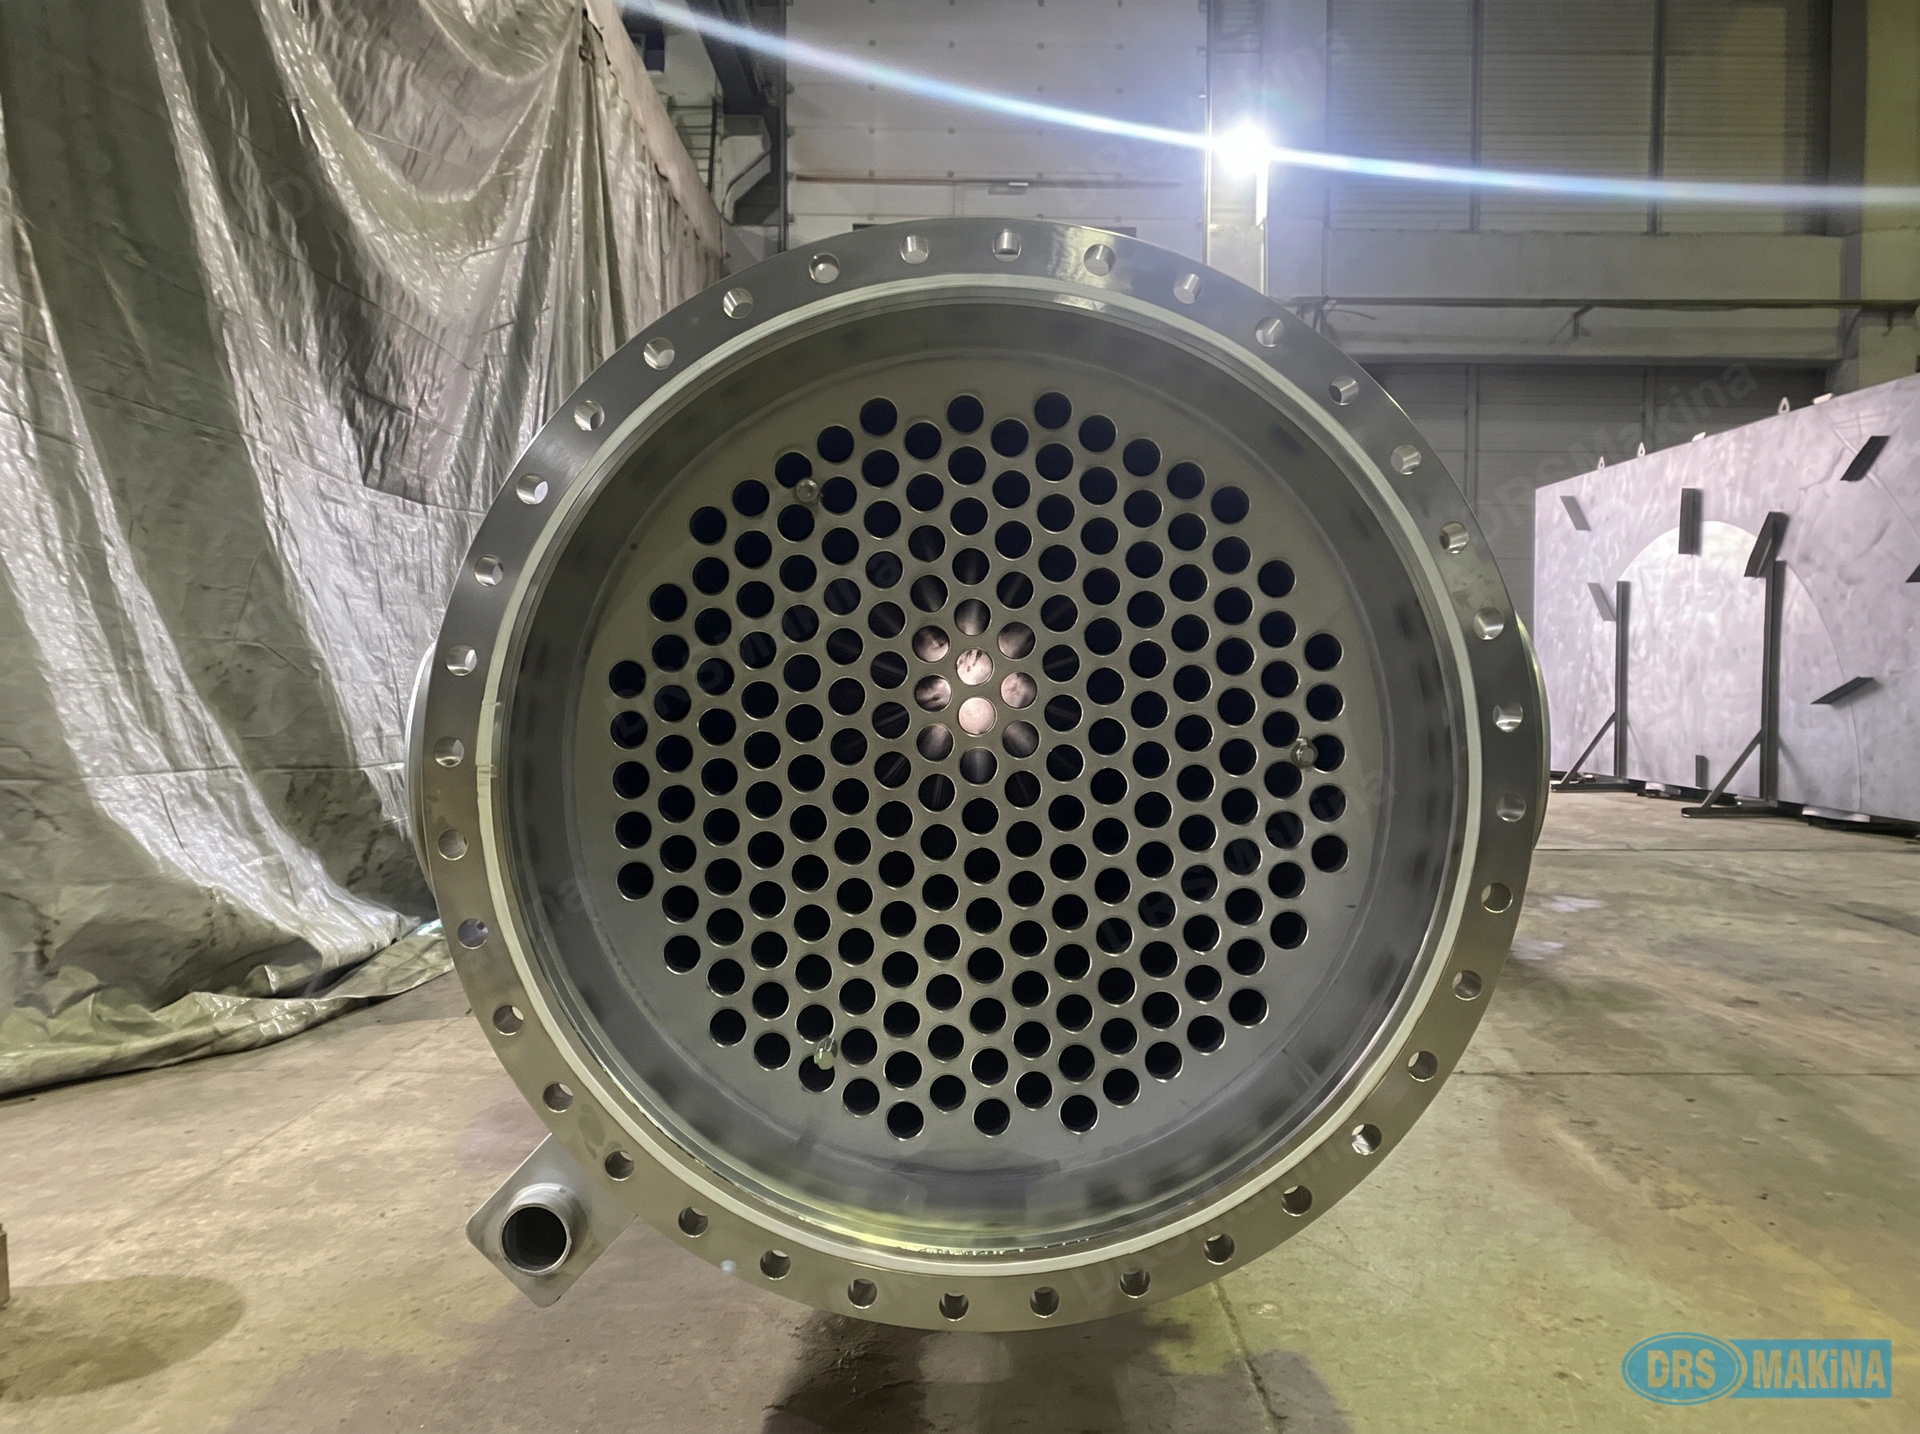
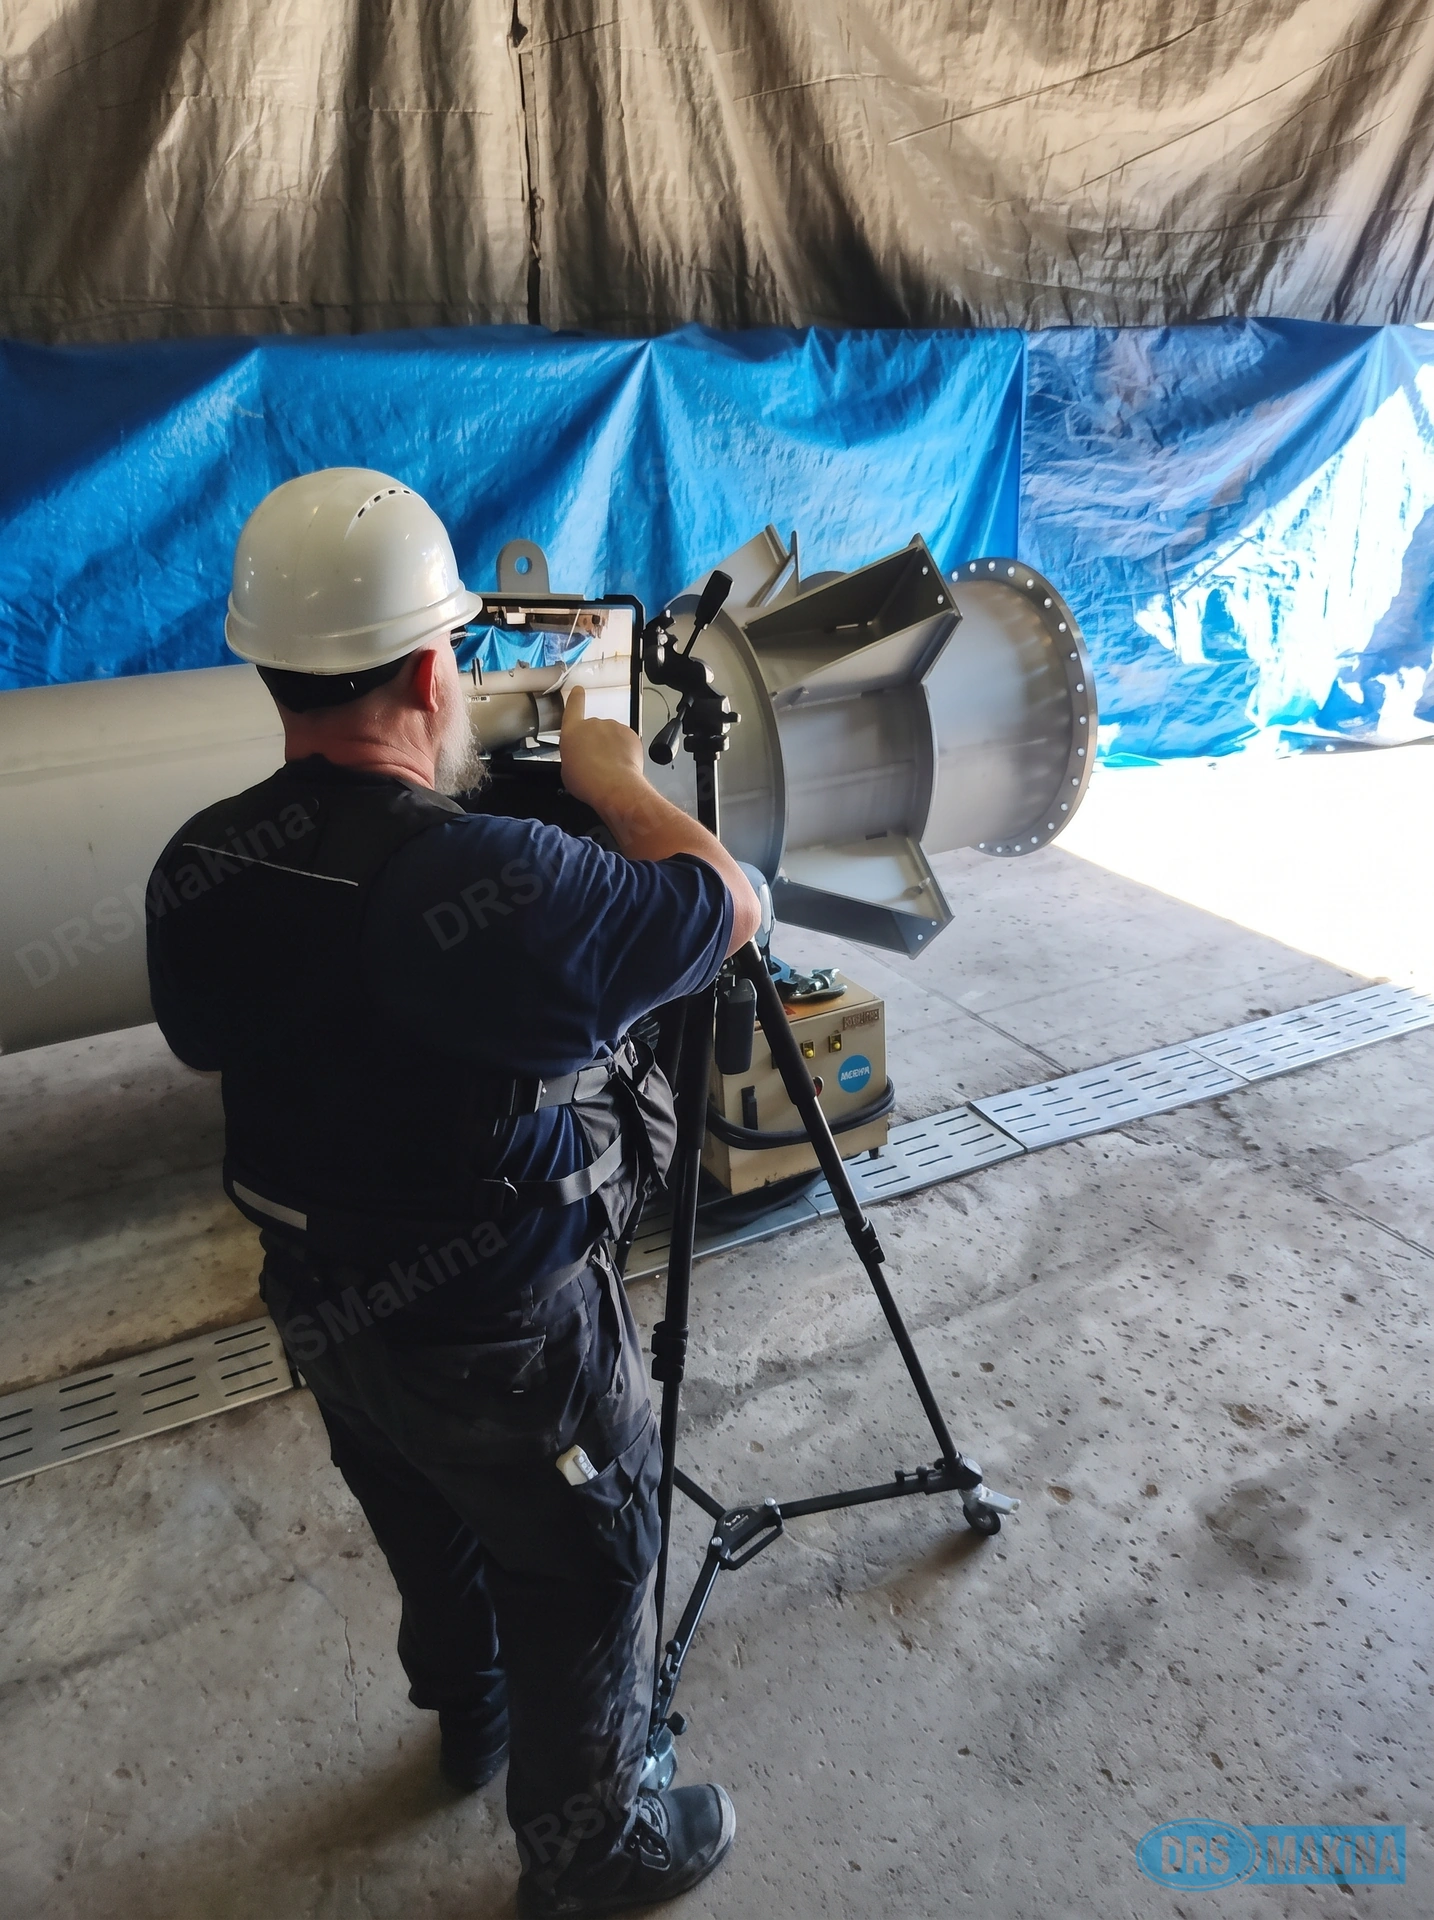
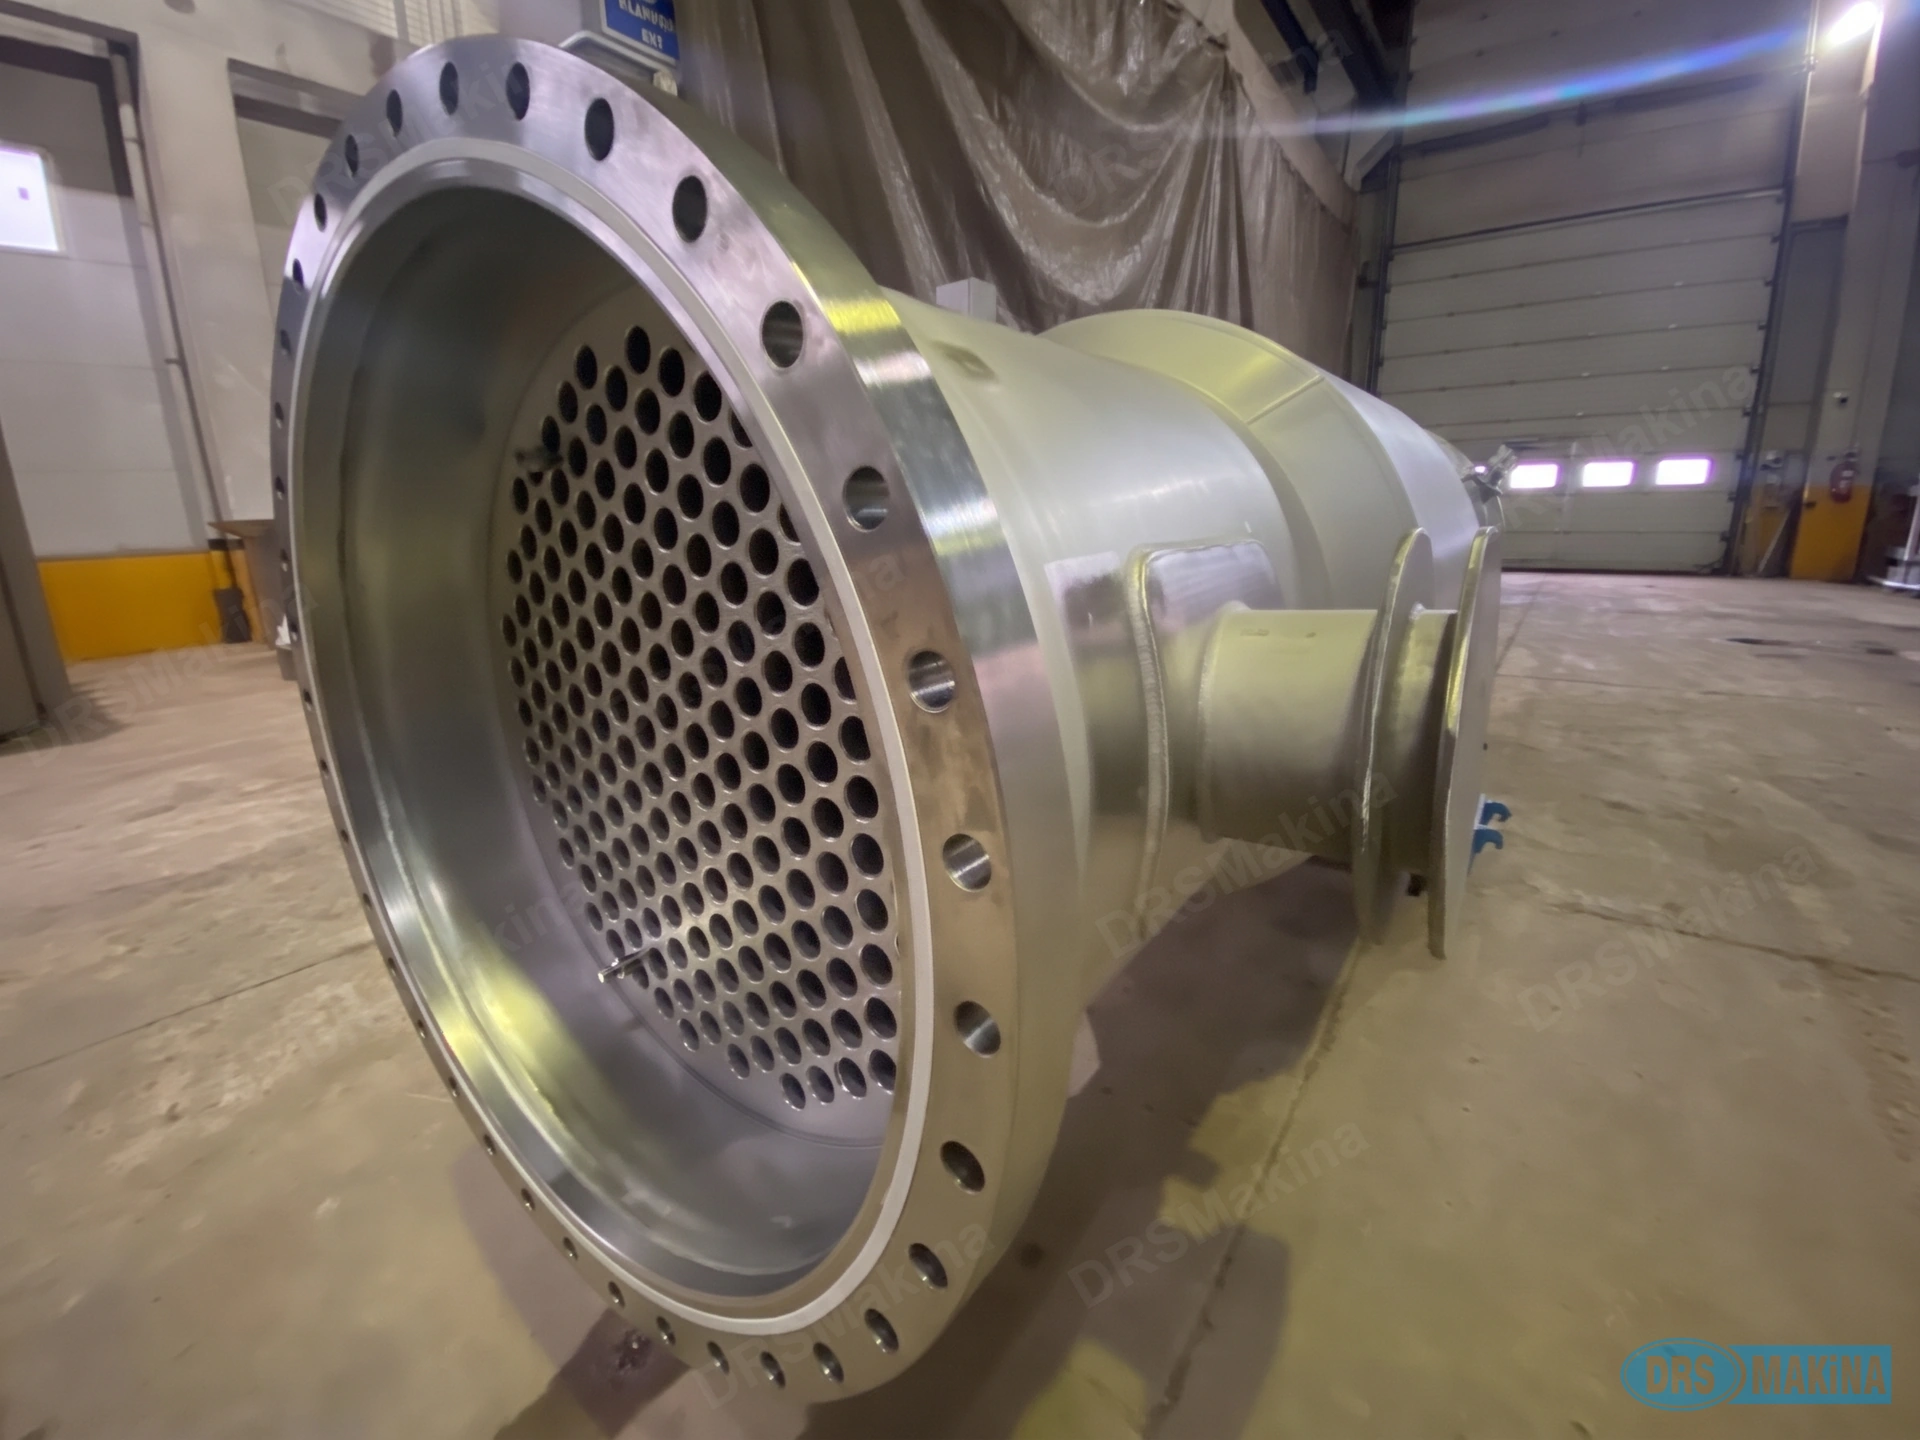
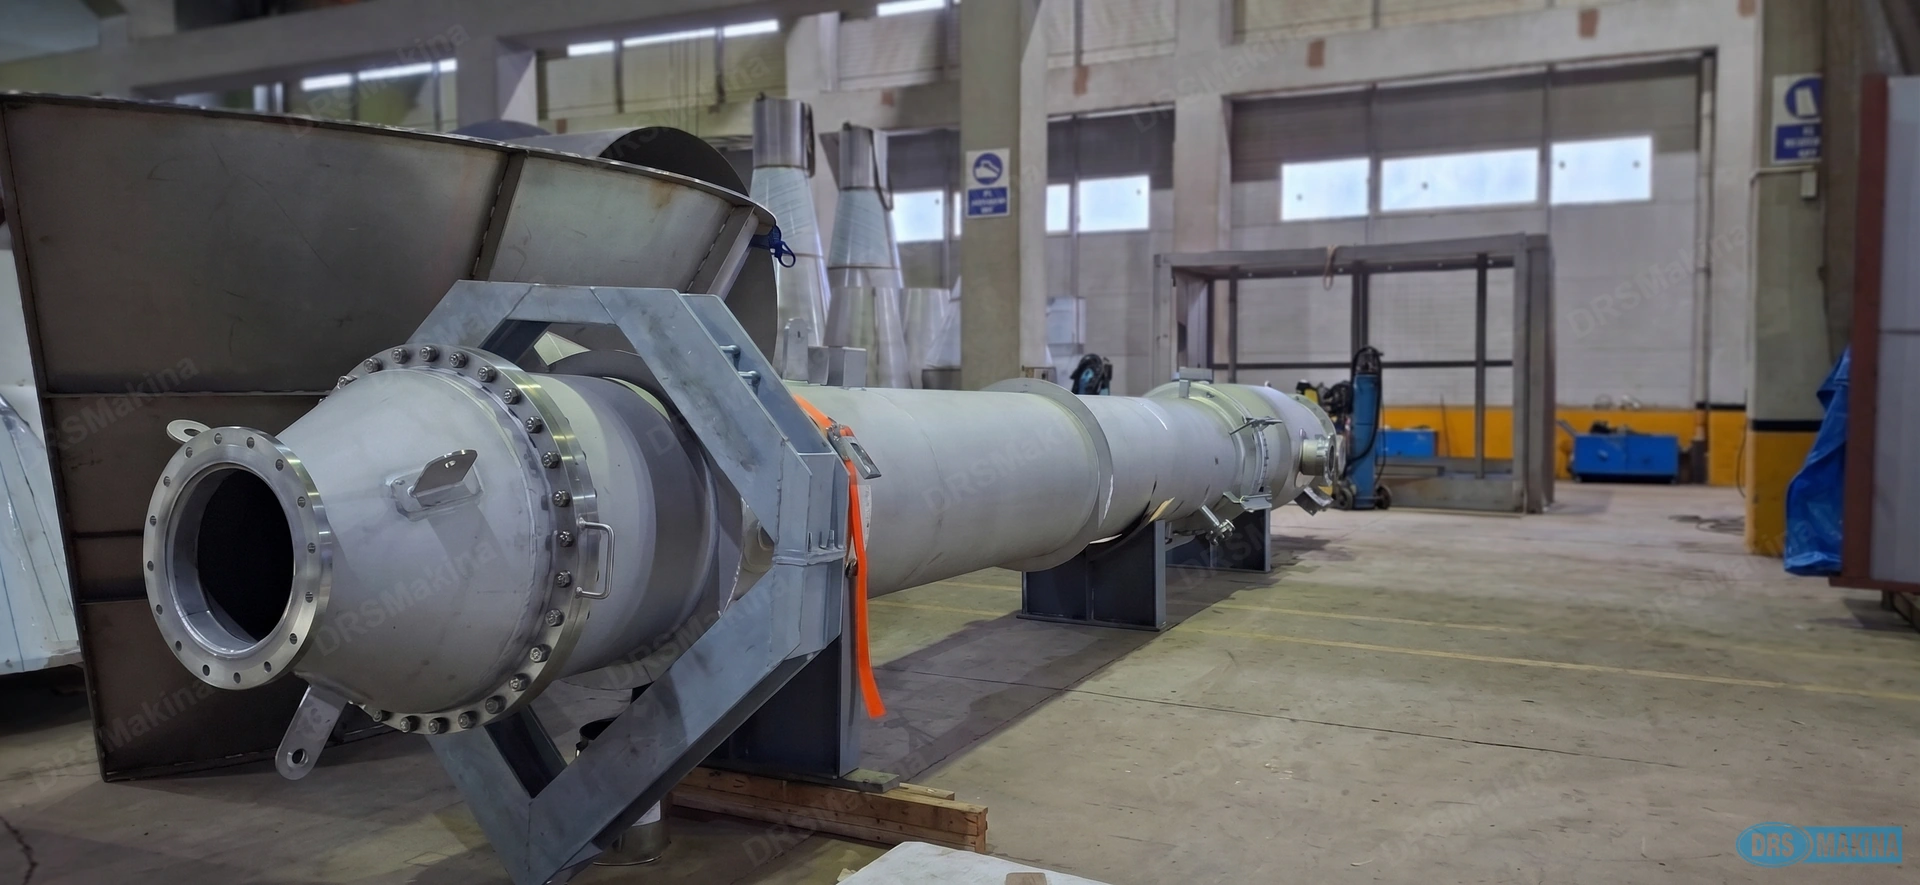
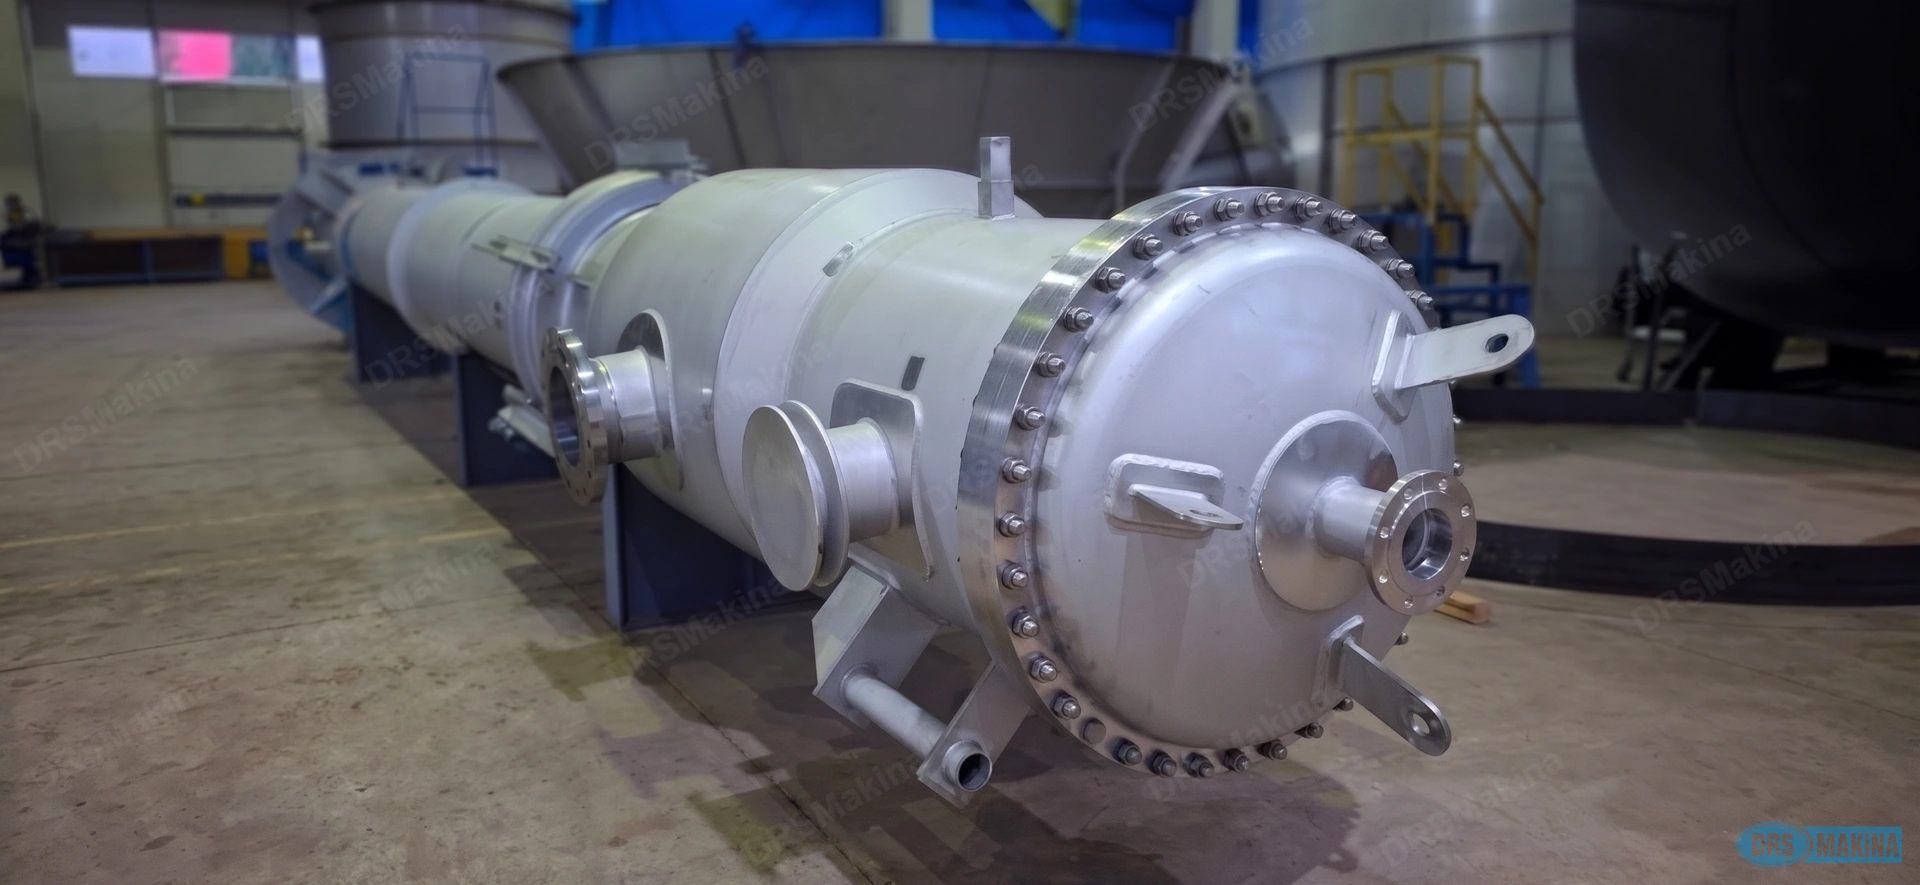
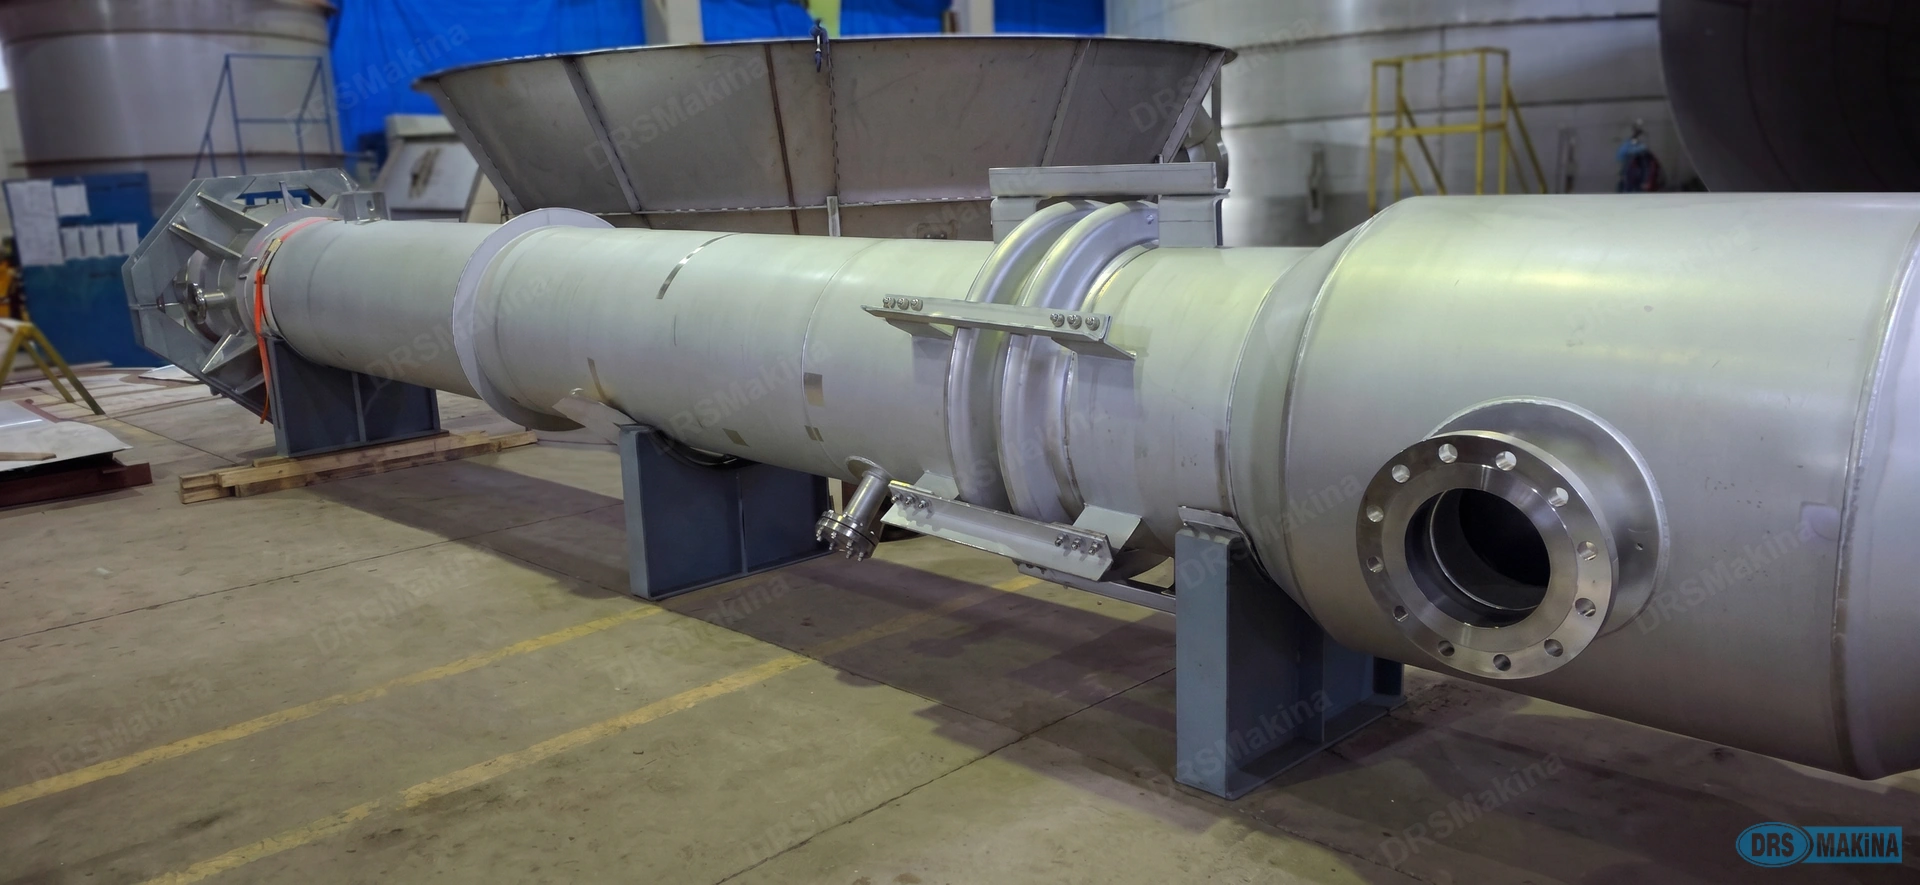
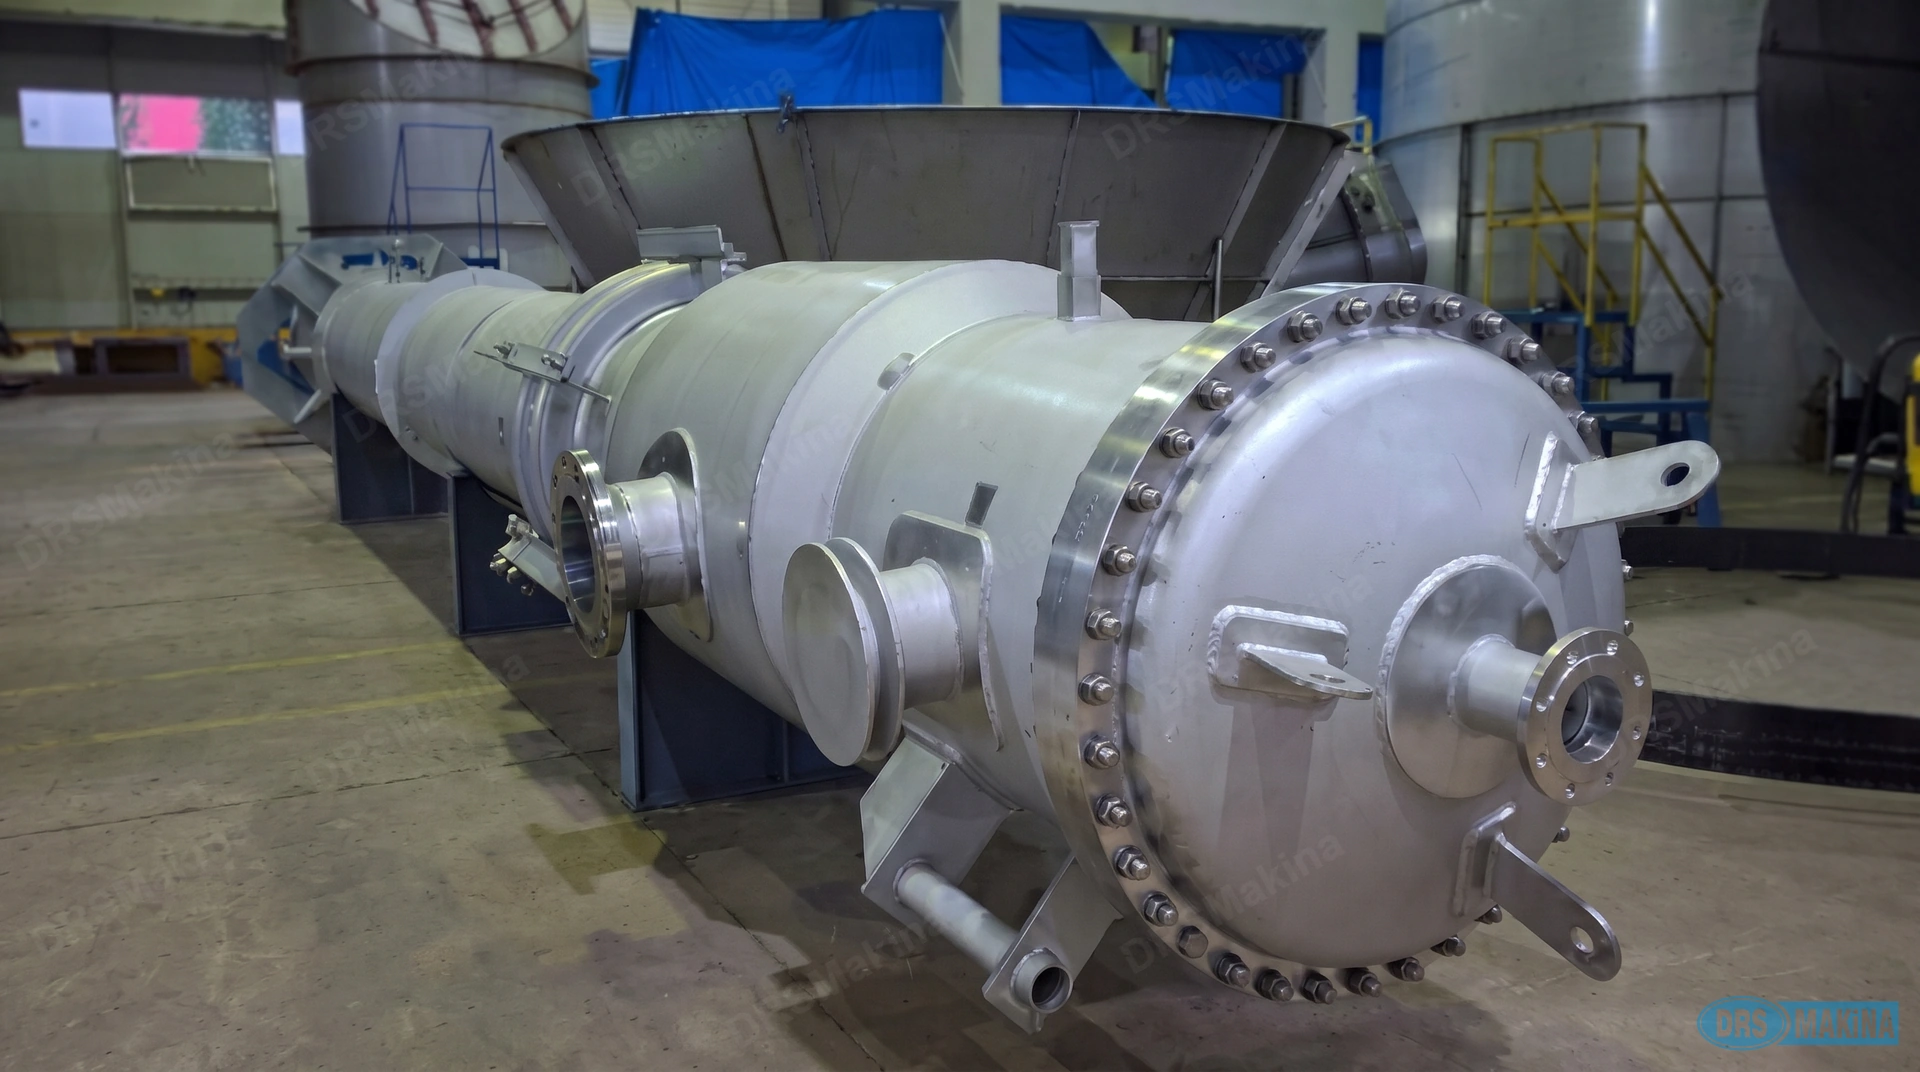
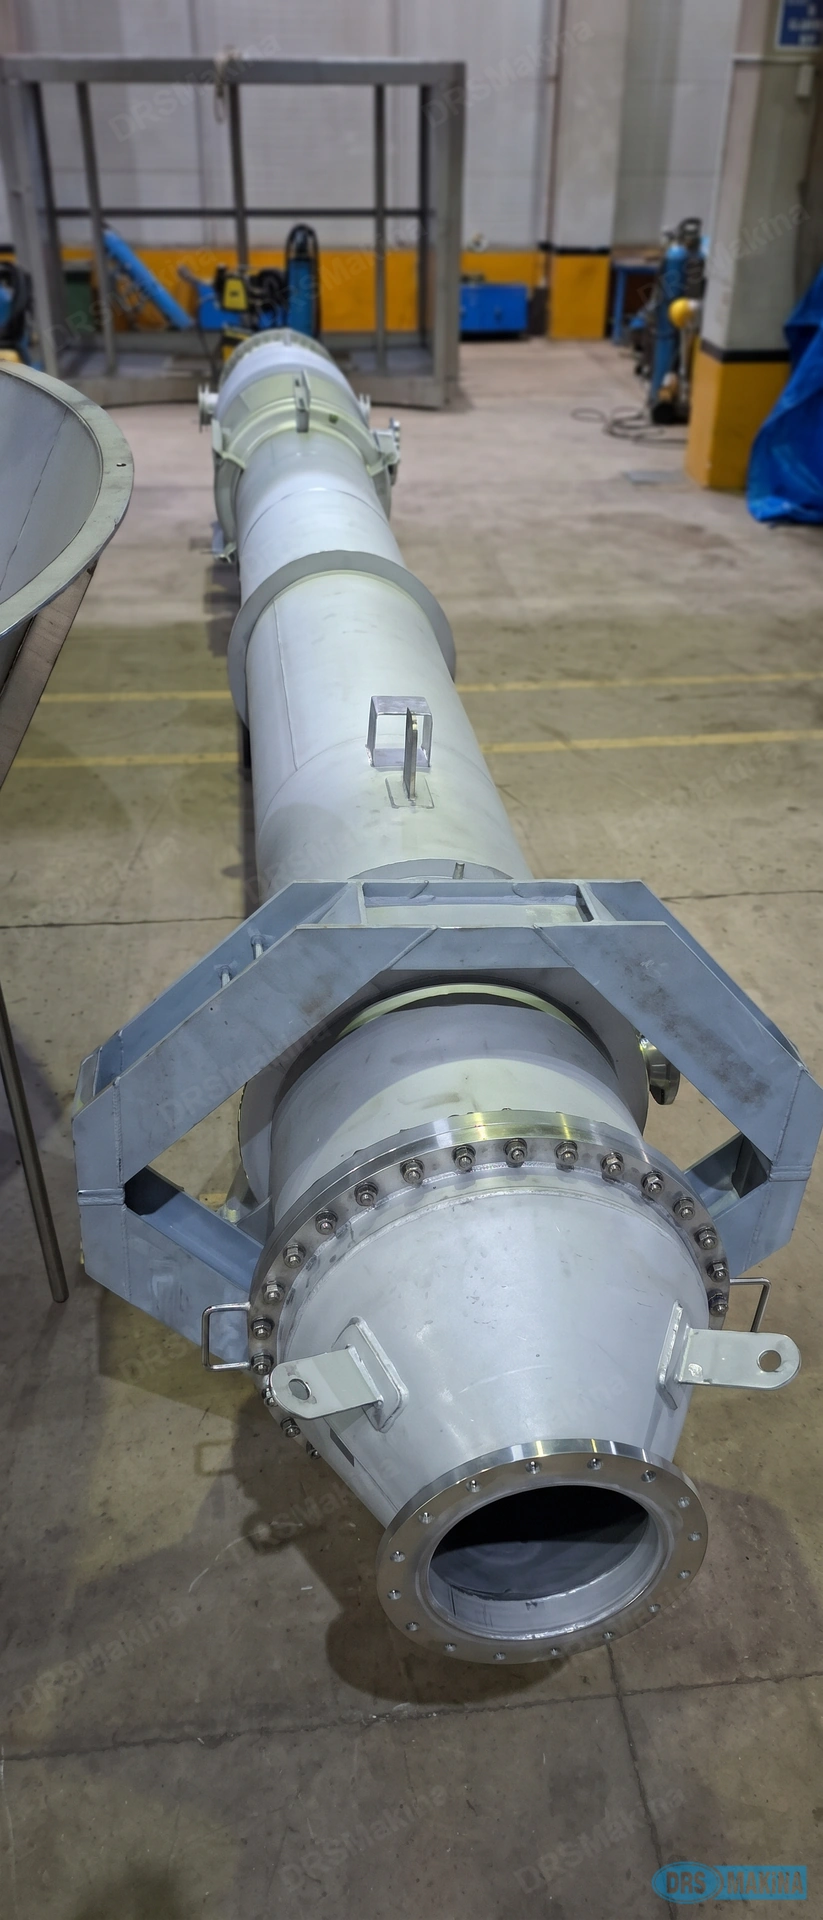
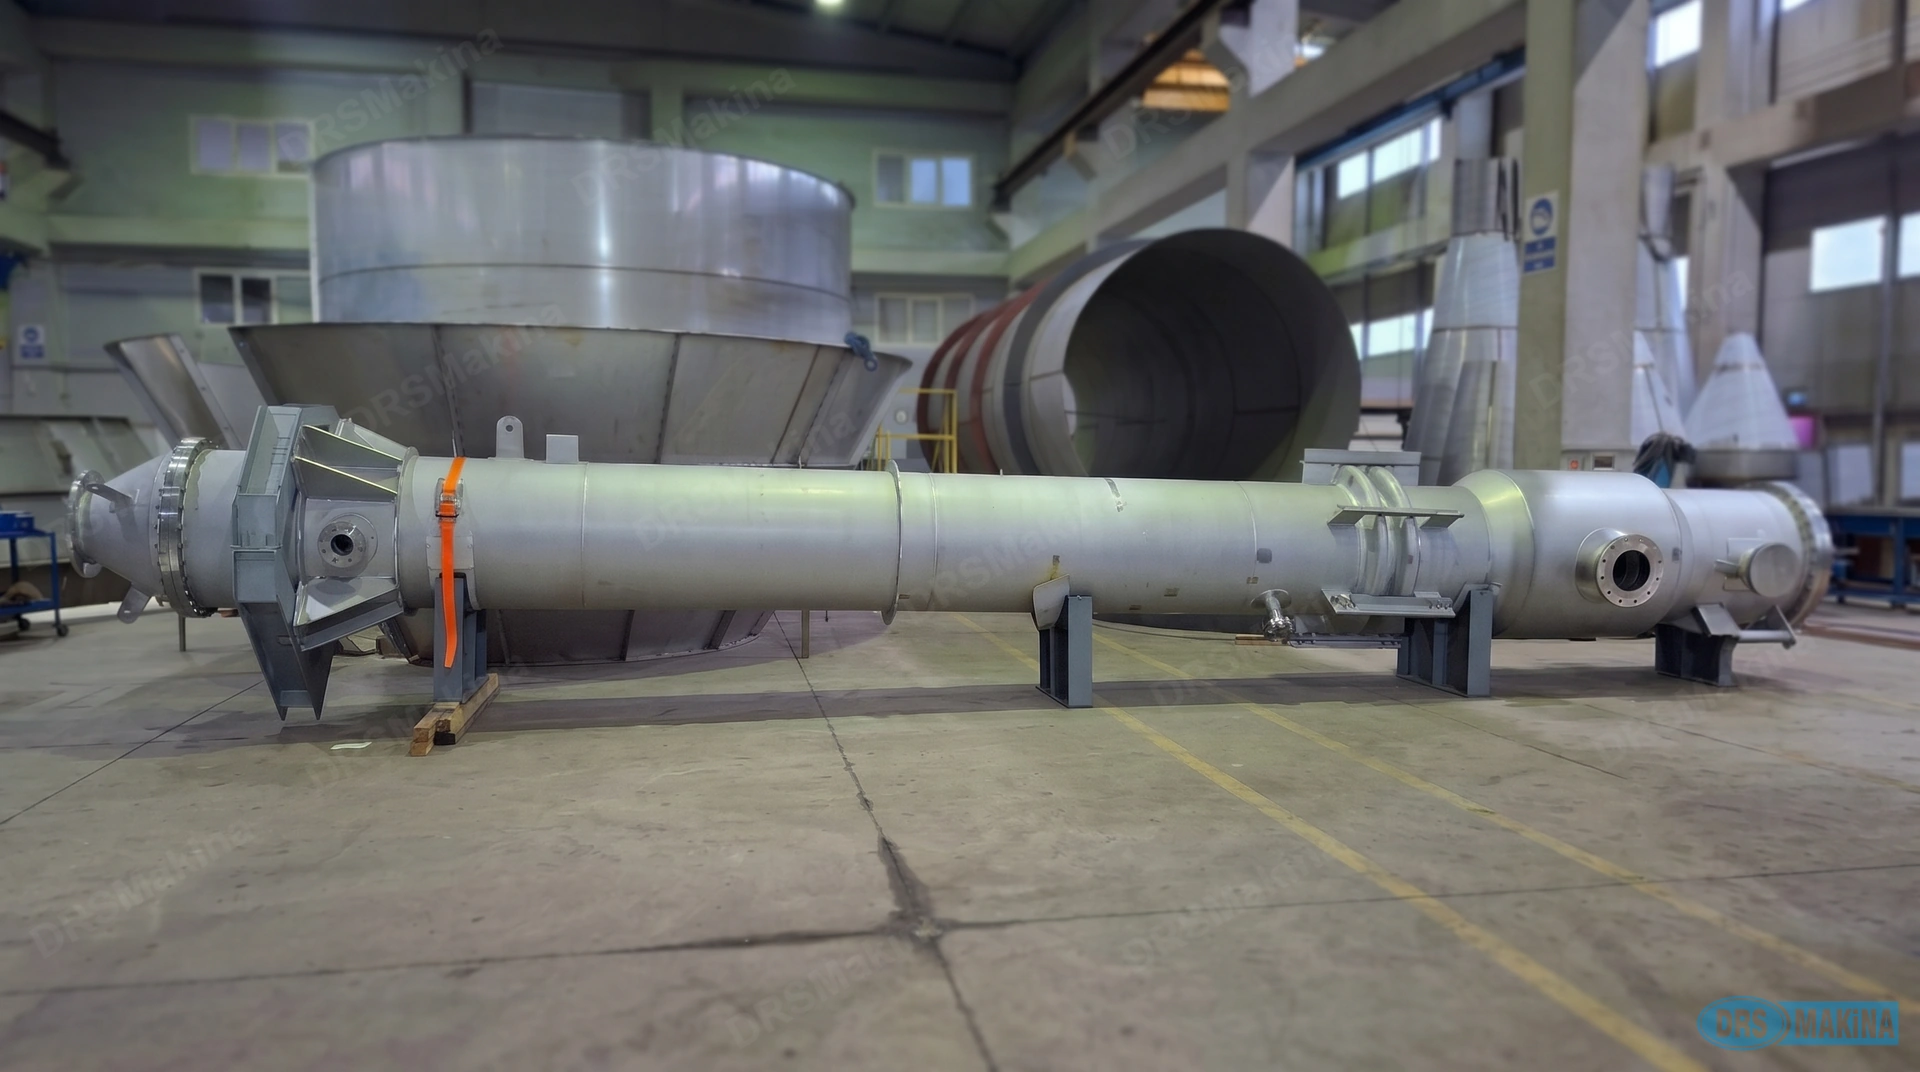
Proses Tesisleri İçin AISI 316L Reboiler Eşanjör İmalatı ve Kalite Güvence Süreçleri
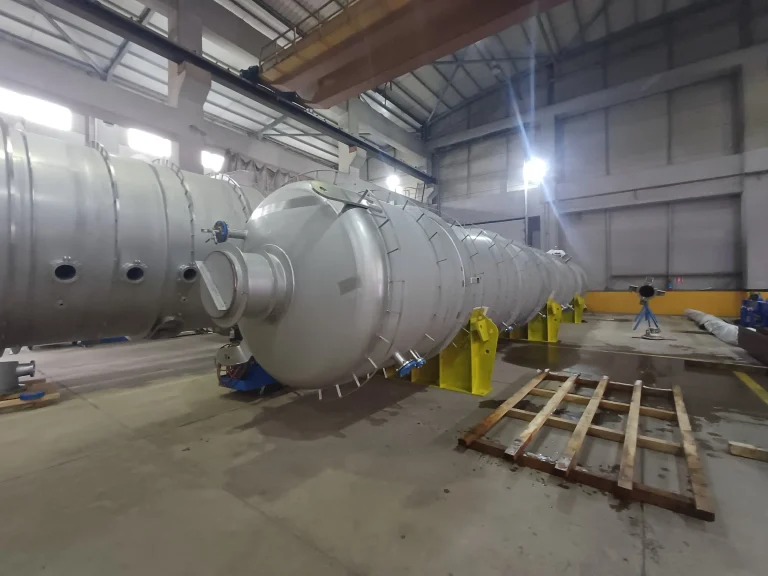
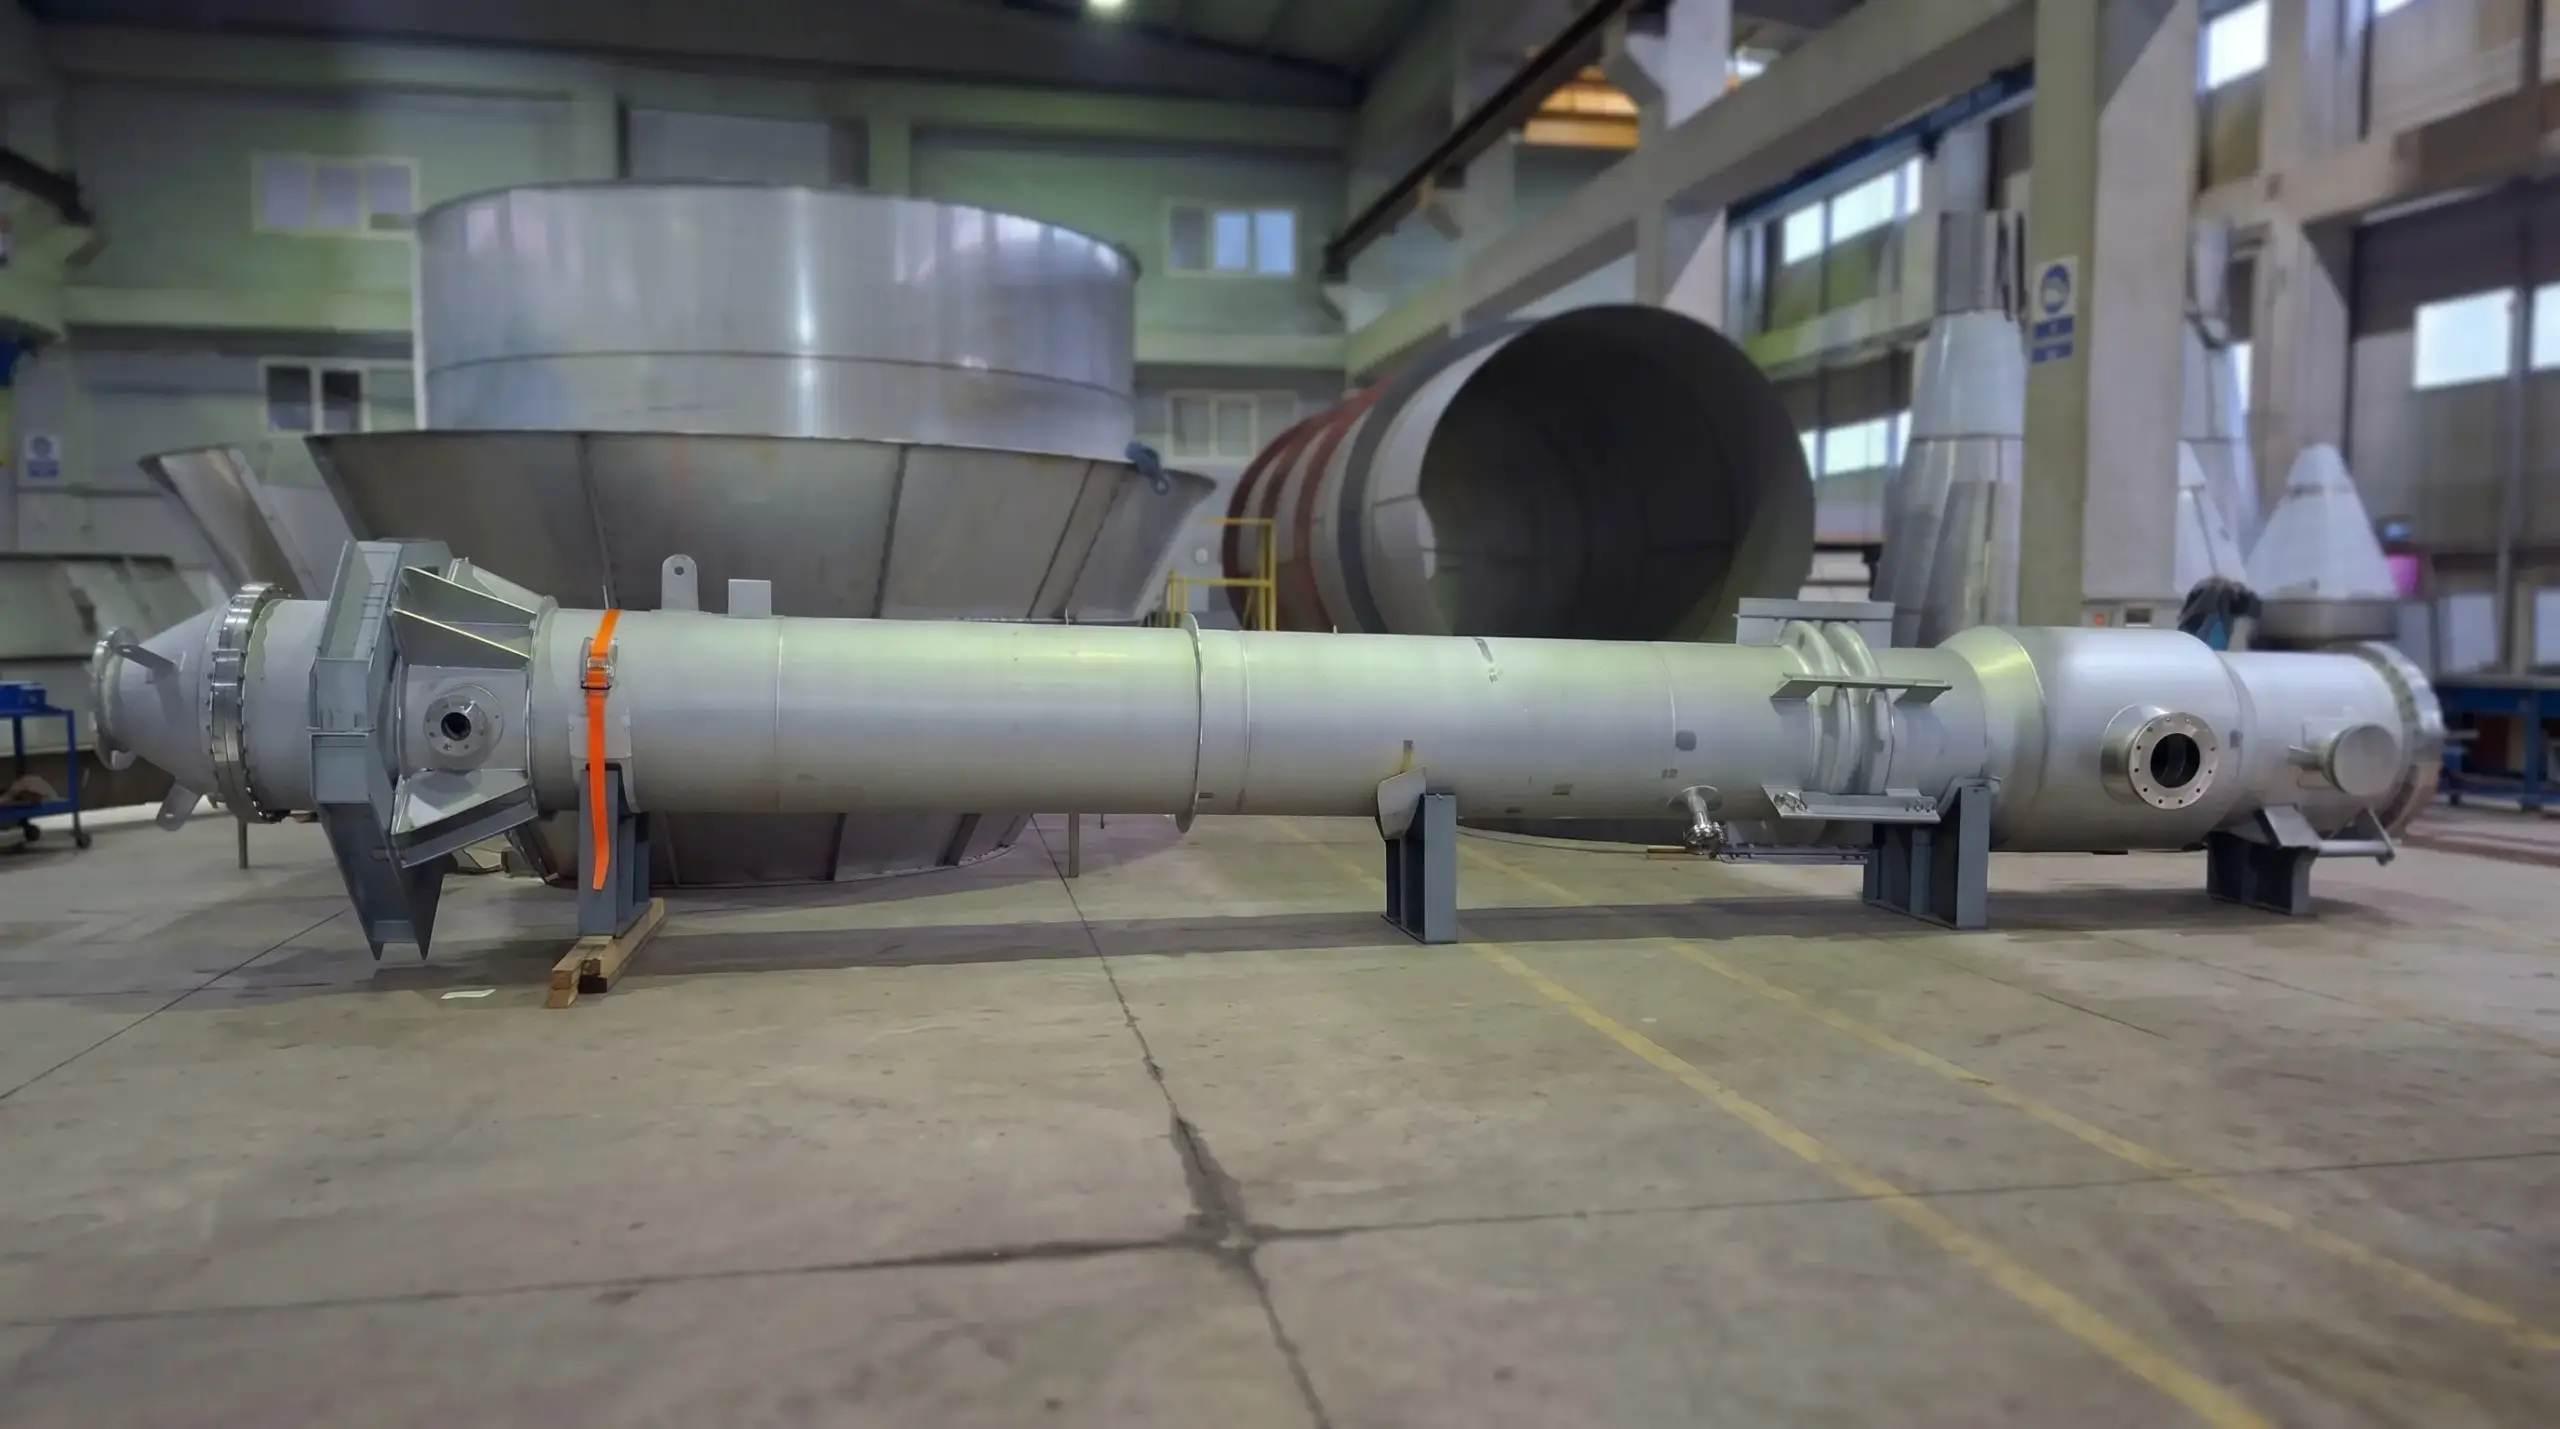
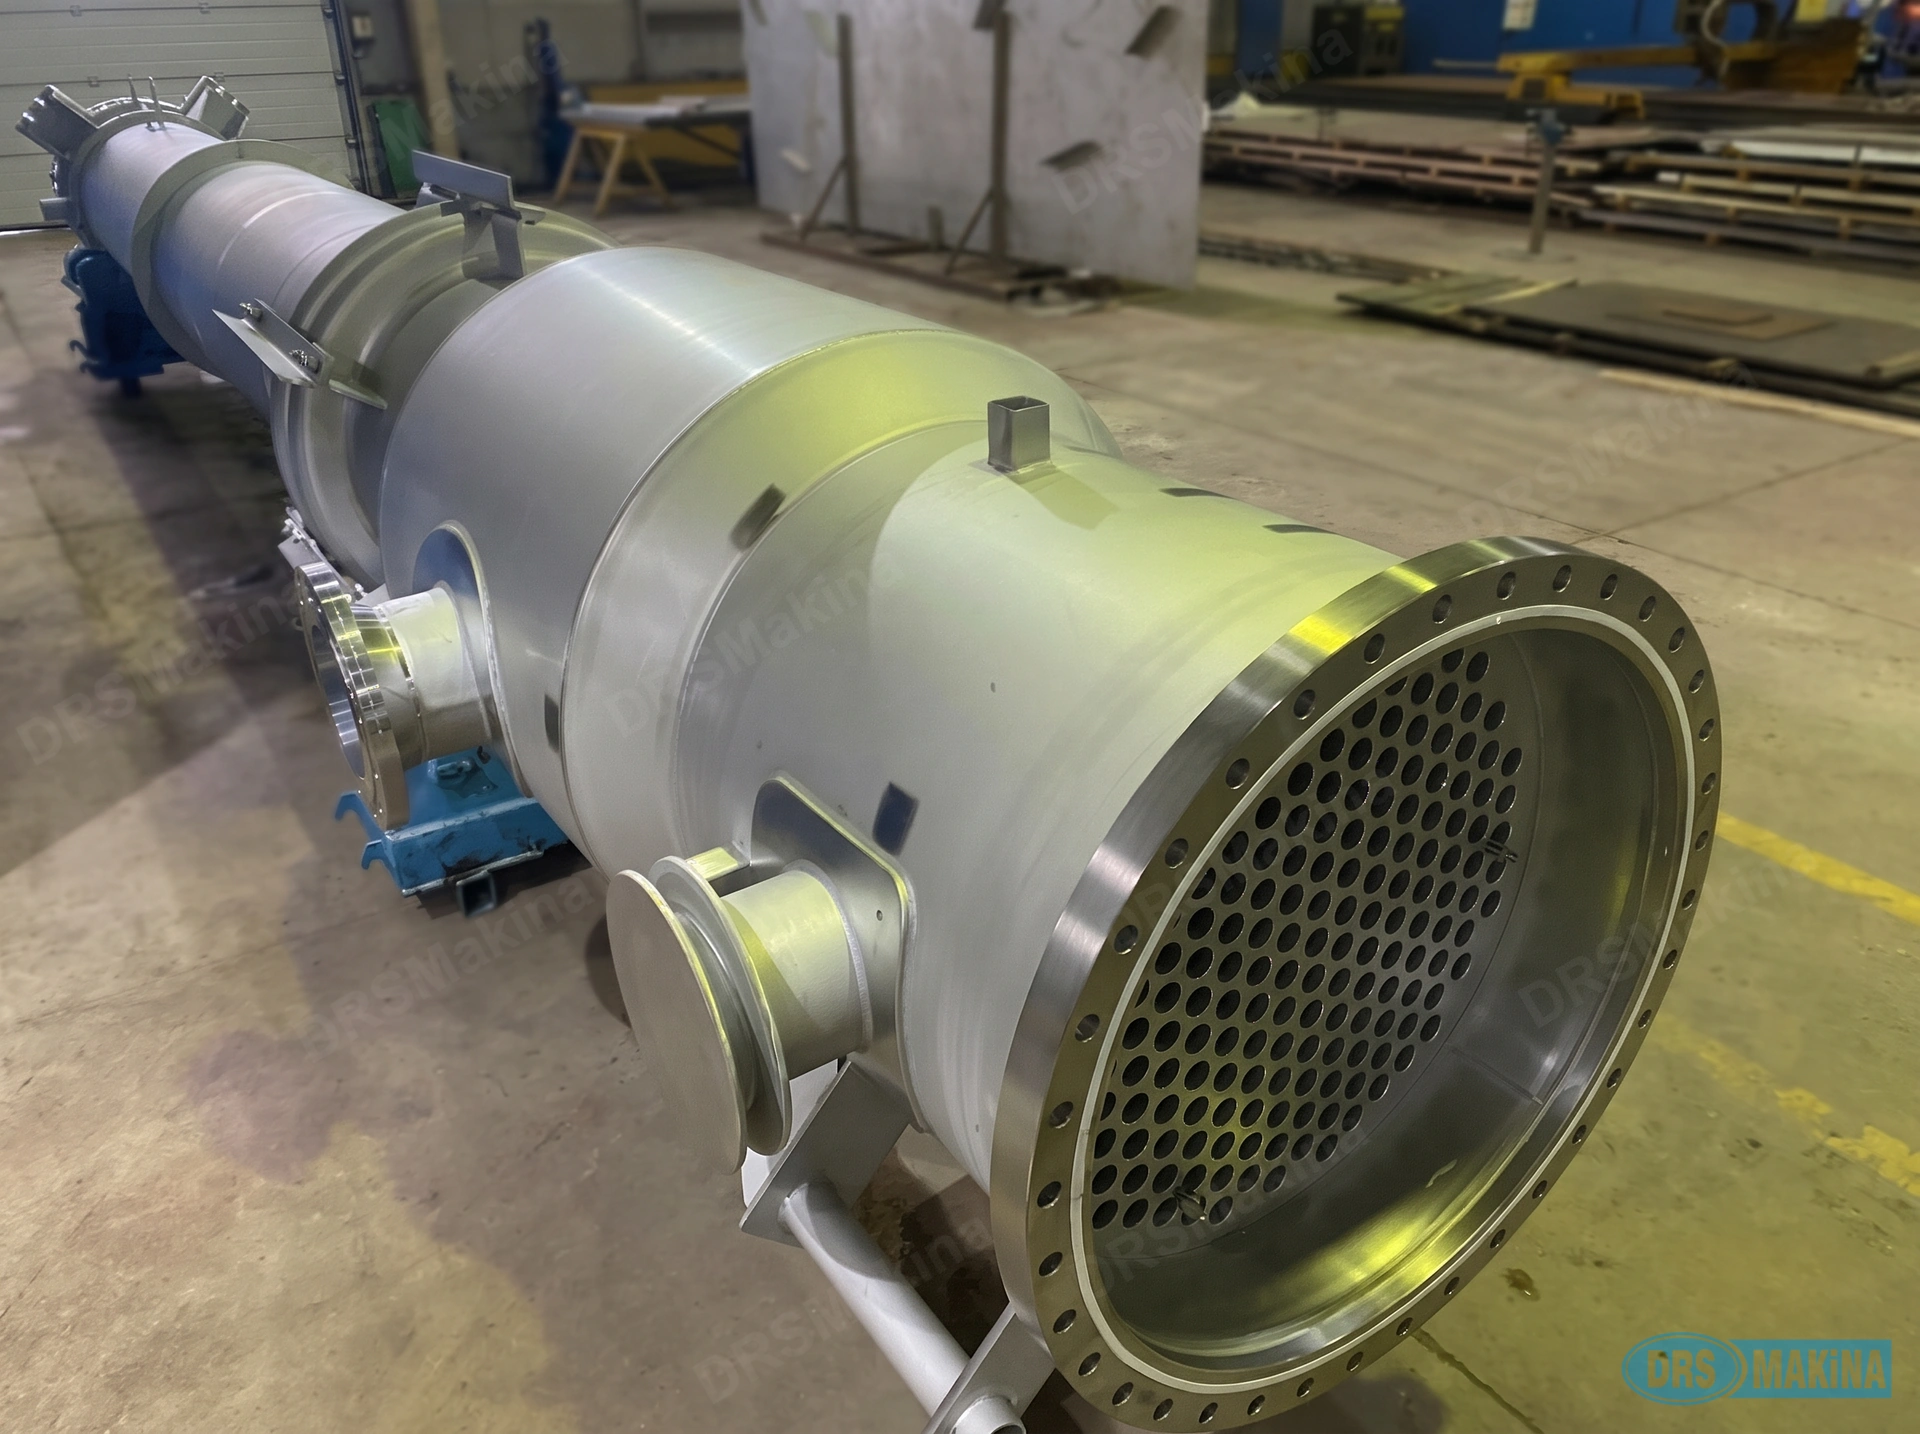
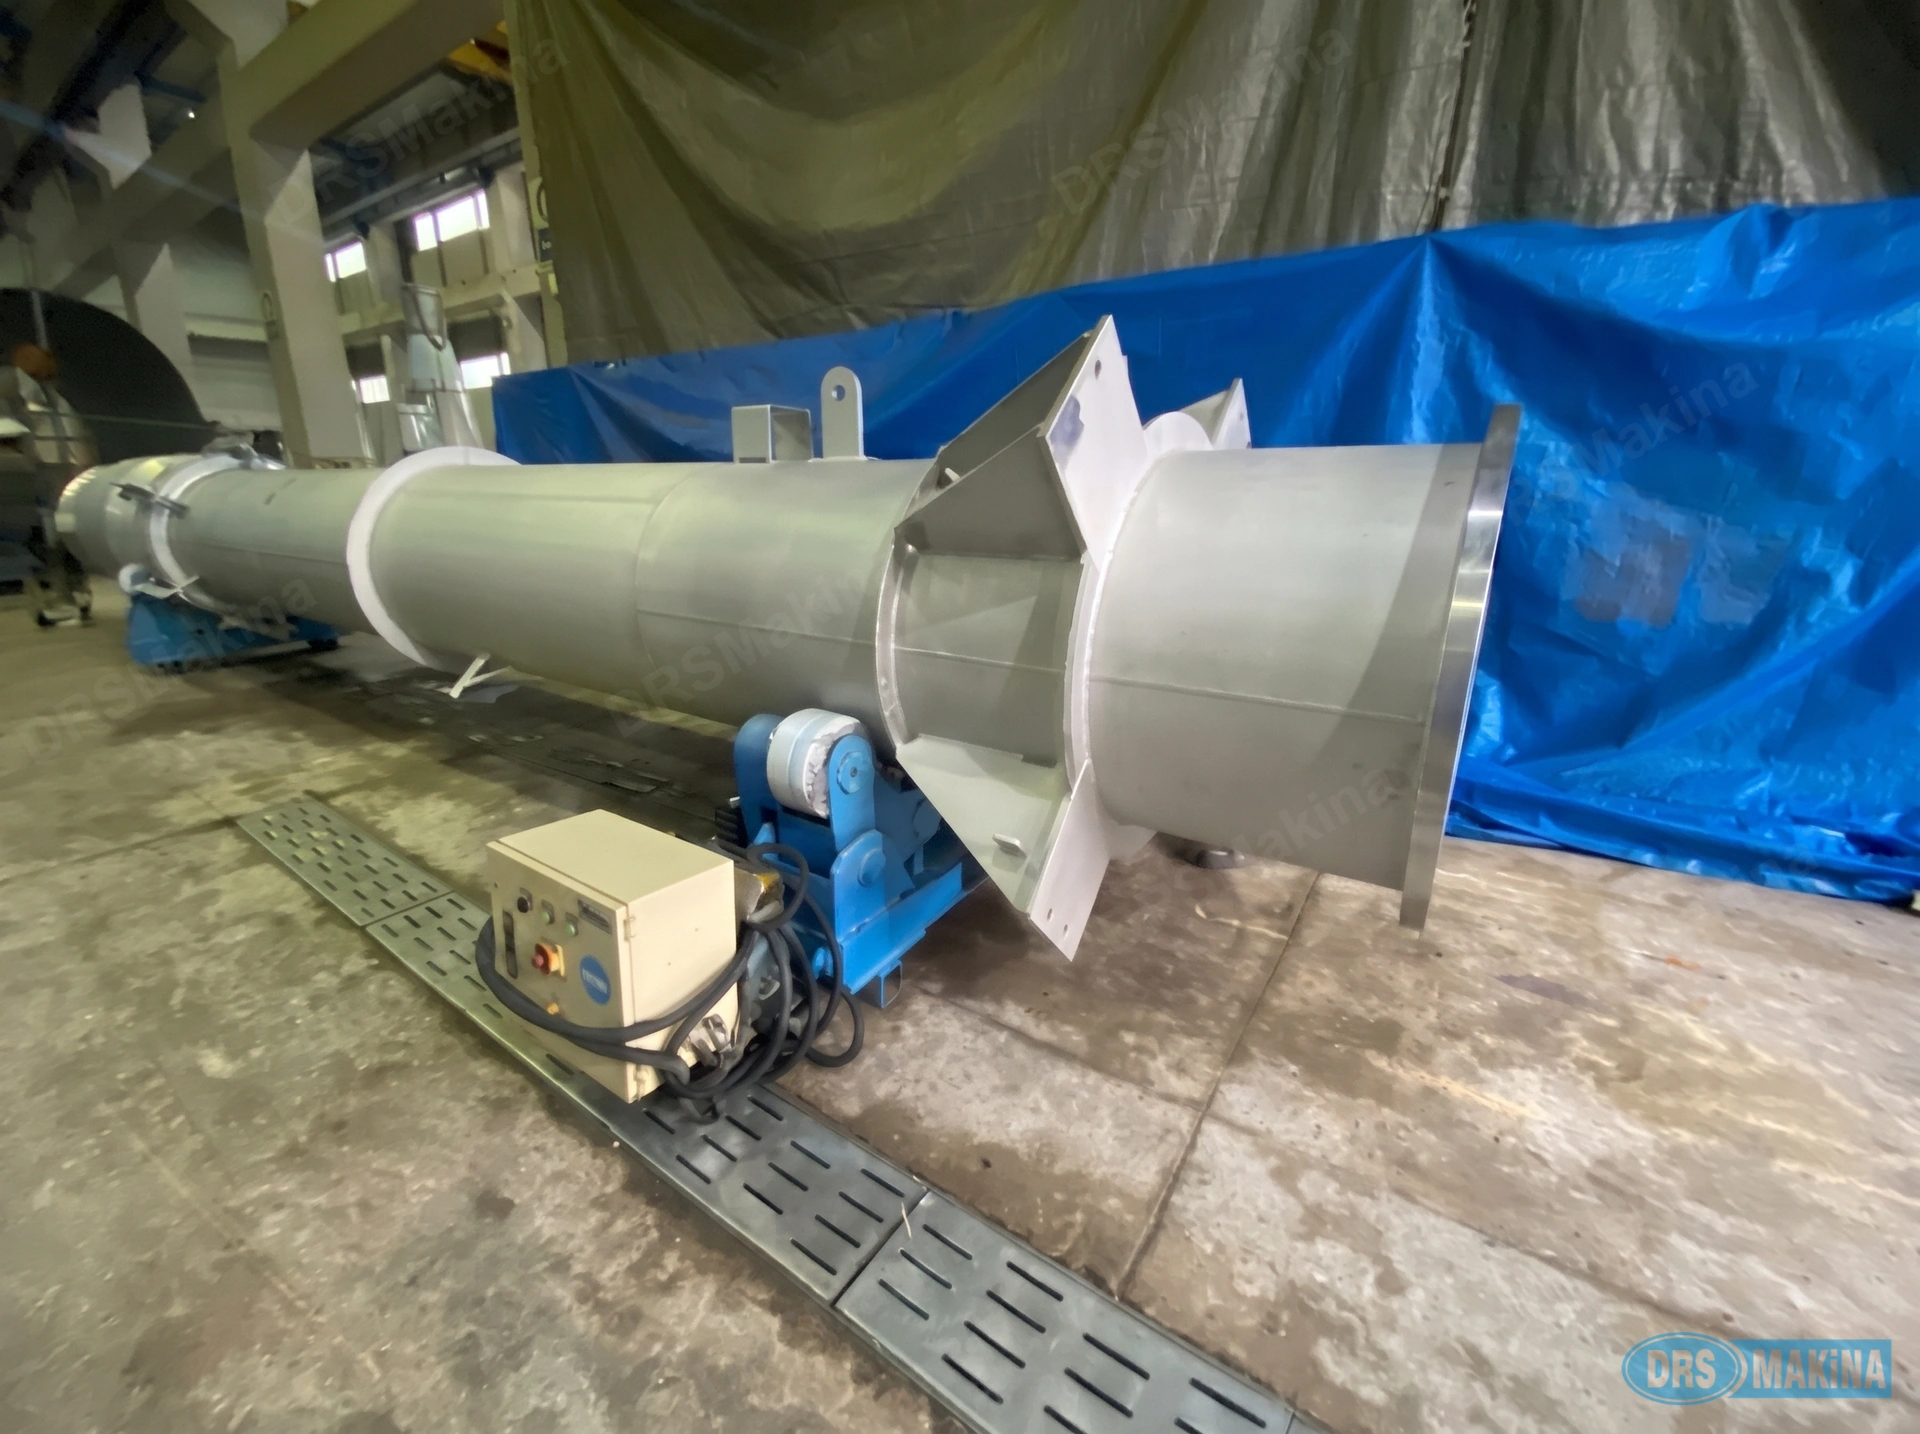
Termal proses mühendisliği ve endüstriyel evaporasyon alanında faaliyet gösteren uluslararası bir teknoloji sağlayıcısının proses gereksinimleri doğrultusunda projelendirilen HE303 kodlu reboiler eşanjörü, DRS Makina’nın Kocaeli Dilovası İMES Organize Sanayi Bölgesi’ndeki yüksek teknolojiye sahip imalat tesislerinde başarıyla tamamlanmıştır. Ağır kimya, petro-kimya ve proses endüstrilerinde kritik ısı transfer operasyonlarını üstlenen gövde-boru (shell and tube) tipi paslanmaz eşanjör imalatı, uluslararası basınçlı ekipman standartları (PED 2014/68/EU) ve onaylı kalite yönetim prosedürlerine tam uyum içerisinde tek parça (single-piece) olarak imal edilmiştir.
Mühendislik Mukavemet Hesaplamaları ve Detay İmalat Çizimleri
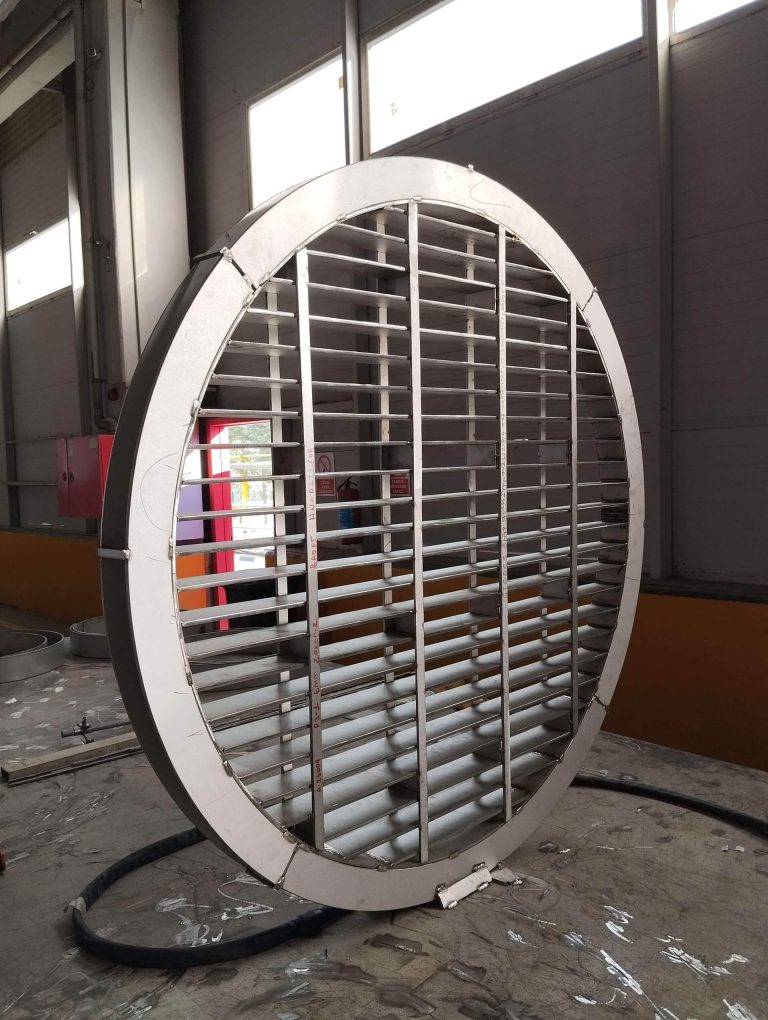
Projenin mekanik tasarım aşamasında, ekipmanın proses sırasında maruz kalacağı çalışma basıncı, ısıl genleşme yükleri ve diferansiyel gerilim parametreleri doğrultusunda et kalınlığı hesaplamaları DRS Makina mühendislik departmanı bünyesinde gerçekleştirilmiştir. Lisanslı mühendislik yazılımları ve uluslararası normlar eşliğinde yürütülen tasarım ve mekanik doğrulama safhasında; gövde, boru aynası (tubesheet), nozullar ve taşıyıcı semerlerin mukavemet analizleri tamamlanmış, teyit edilen kalınlık değerlerine uygun olarak atölye imalat detay resimleri (shop drawings) ile optimum plaka kesim yerleşim planları (nesting) hazırlanmıştır.
AISI 316L (1.4404) Malzeme Metalurjisi ve İmalat Yöntemleri
Agresif kimyasal proses şartları ve korozif buharlaşma ortamı göz önünde bulundurularak, ekipmanın temas yüzeylerinde üstün korozyon direncine sahip ostenitik paslanmaz çelik malzeme EN 1.4404 (AISI 316L) tercih edilmiştir. İmalatta kullanılan sac plakalar No.1 (1D) yüzey kalitesinde temin edilmiş olup, tüm basınç taşıyıcı paslanmaz plakalar, flanşlar, nozul boruları ve dövme bileşenler EN 10204 3.1 malzeme test sertifikasyonuna sahiptir. Proje kapsamında DN300 ve üzeri çaptaki boru donanımları, sertifikalı paslanmaz plakalardan hassas silindir büküm operasyonları ve otomatik kaynak süreçleri ile DRS Makina atölyesinde üretilmiştir. Gövde flanşları, gözetleme camları (sight glass), menhol bağlantıları, conta grupları ve bağlantı elemanları entegre bir mühendislik koordinasyonu ile donatılarak eşanjör imalatı aşamaları eksiksiz biçimde yürütülmüştür.
Boru-Ayna Birleşimi ve Onaylı Kaynak Prosedürleri (WPS / PQR)
Eşanjörün birincil ısı transfer yüzeyini meydana getiren dikişsiz boruların ayna (tubesheet) plakalarına montajı, termal ve mekanik sızdırmazlığın en kritik aşamasını teşkil etmektedir. Boru demetleri, hassas CNC tezgahlarda işlenmiş aynalara yerleştirildikten sonra boru-ayna (tube-to-tubesheet) bağlantıları TIG (GTAW) orbital kaynak yöntemiyle kaynatılmış ve gerilim konsantrasyonunu önlemek amacıyla kontrollü hafif makinato (light expanding) operasyonuna tabi tutulmuştur. İmalatın tüm kaynaklı birleştirme süreçleri, ISO 3834-2 ve ilgili EN kodlarına göre kalifiye edilmiş uzman kaynak personeli tarafından; projenin metalurjik parametrelerine özel hazırlanmış, akredite kurum onaylı WPS (Welding Procedure Specification) ve PQR (Procedure Qualification Record) dokümanları çerçevesinde SAW, SMAW ve TIG yöntemleri kullanılarak yürütülmüştür.
Tahribatsız Muayene (NDT), Hidrostatik Basınç Testi ve Asit Pasivasyonu
Basınçlı ekipman güvenliğini en üst seviyede belgelemek adına, proje teknik spesifikasyonları ve onaylı İmalat ve Test Planı (ITP) uyarınca titiz kalite kontrol aşamaları tatbik edilmiştir. DRS Makina’nın basınçlı kap imalatı protokollerine uygun olarak; ana kaynak dikişlerinde 0,85 kaynak faktörü esas alınarak %10 Radyografik Muayene (RT), köşe ve bağlantı dikişlerinde %100 Penetrant Testi (PT) ve tüm birleşimlerde Seviye II sertifikalı uzmanlarca %100 Görsel Muayene (VT) gerçekleştirilmiştir. Tahribatsız muayeneleri başarıyla tamamlanan reboiler ünitesi, çalışma pozisyonu dikkate alınarak yatay konumda hidrostatik basınç testine tabi tutulmuş ve tasarım basıncındaki mukavemeti doğrulanmıştır.
Mekanik ve ısıl operasyonların ardından, paslanmaz çelik yüzeylerin kimyasal korozyon dayanımını orijinal durumuna getirmek amacıyla tüm iç ve dış paslanmaz yüzeylere kimyasal asit pasivasyonu (acid pickling & passivation) uygulanmış; proses şartnamesi gereği mekanik taşlama ve polisaj yapılmadan metalurjik pasif film tabakası güvence altına alınmıştır.
CE Sertifikasyonu, Teknik Dokümantasyon ve Seaworthy Paketleme
Avrupa Birliği Basınçlı Ekipmanlar Direktifi (PED 2014/68/EU) kapsamında CE markalaması DRS Makina sorumluluğunda tamamlanan ekipman için kapsamlı bir İmalat Veri Kitabı (Manufacturer Data Book – MDB) İngilizce dilinde tanzim edilmiştir. Bu teknik dosya; 3.1 hammadde analiz sertifikaları, WPS/PQR kayıtları, kaynakçı yeterlilik belgeleri, tahribatsız muayene (NDT) raporları, hidrostatik basınç test grafikleri, boyutsal kontrol föyleri ve CE uygunluk beyanını eksiksiz olarak içermektedir. Ünite, deniz aşırı ve zorlu kış sevkiyat koşullarına dayanıklı ISPM 15 sertifikalı ahşap eyerler üzerine sabitlenmiş, tüm nozul ağızları koruyucu plastik kör kapaklarla sızdırmaz hale getirilerek Dilovası tesislerimizde FCA teslim şartıyla sevke hazır duruma getirilmiştir.