

Ekipman İmalatı
Basınçlı Kap İmalatı: SOCAR Suction Surge Drum Projesi
Proje Hakkında
SOCAR Petkim 215-K-203-3A/3B Suction Surge Drum İmalatı
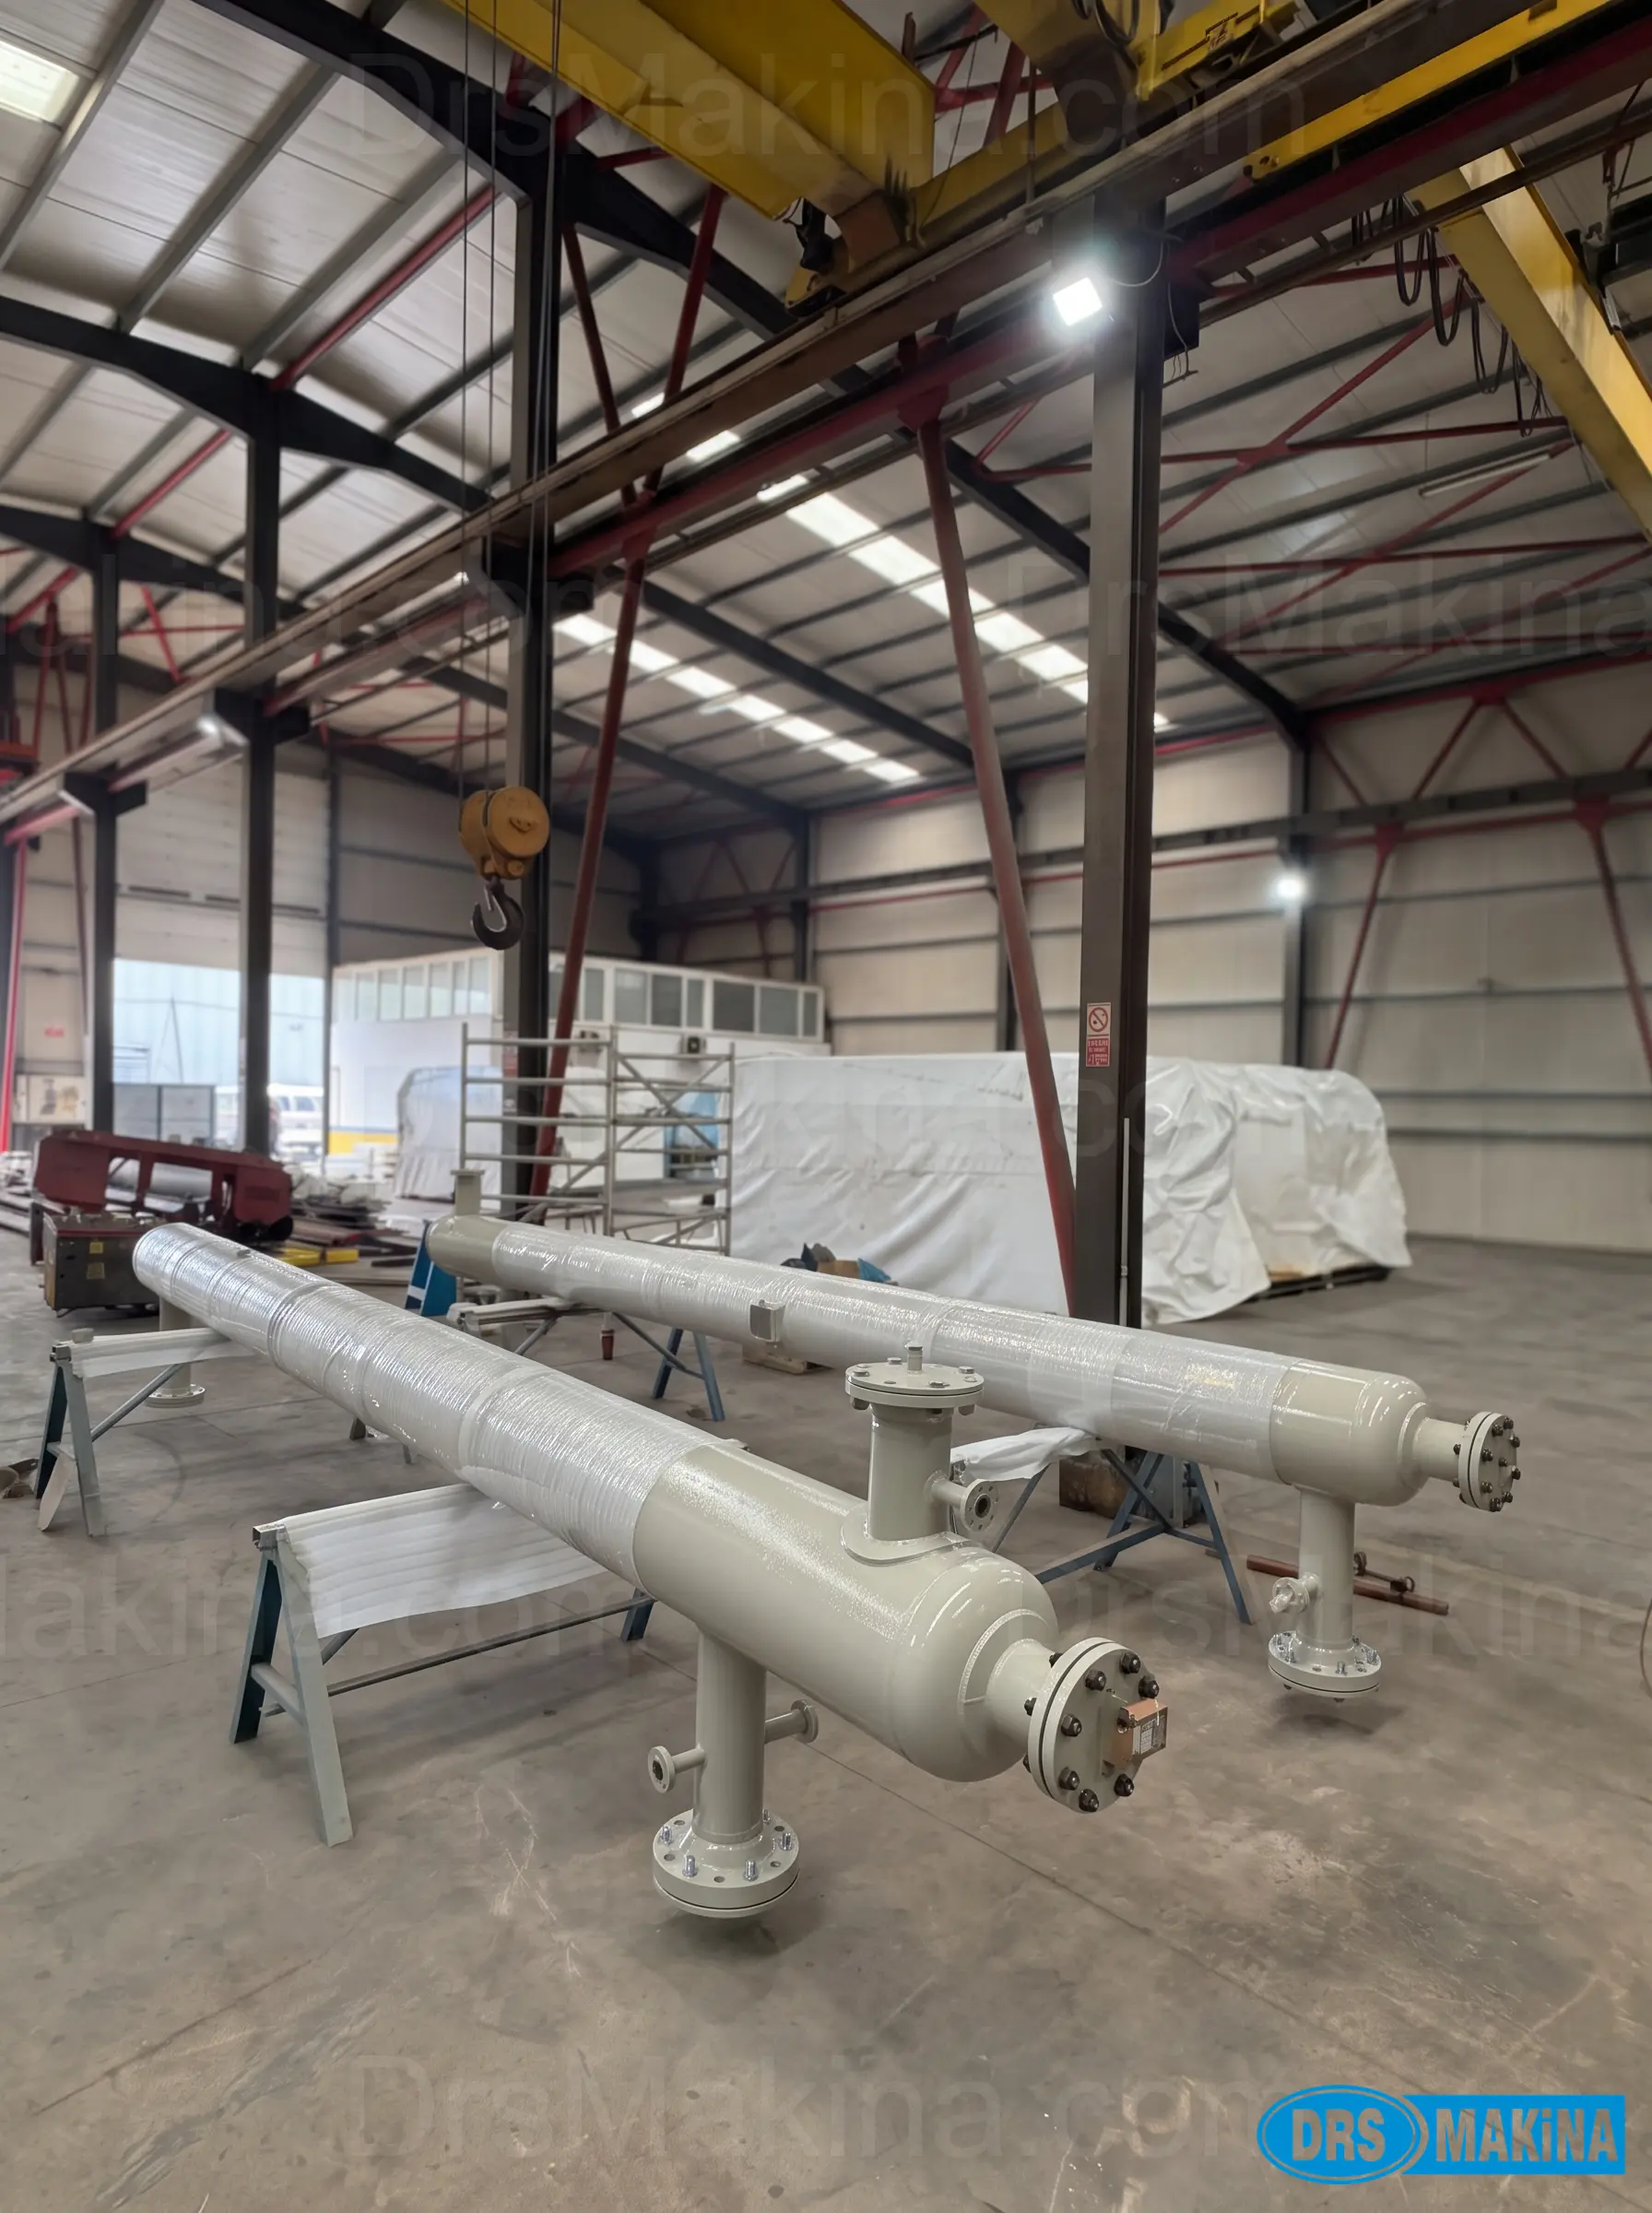
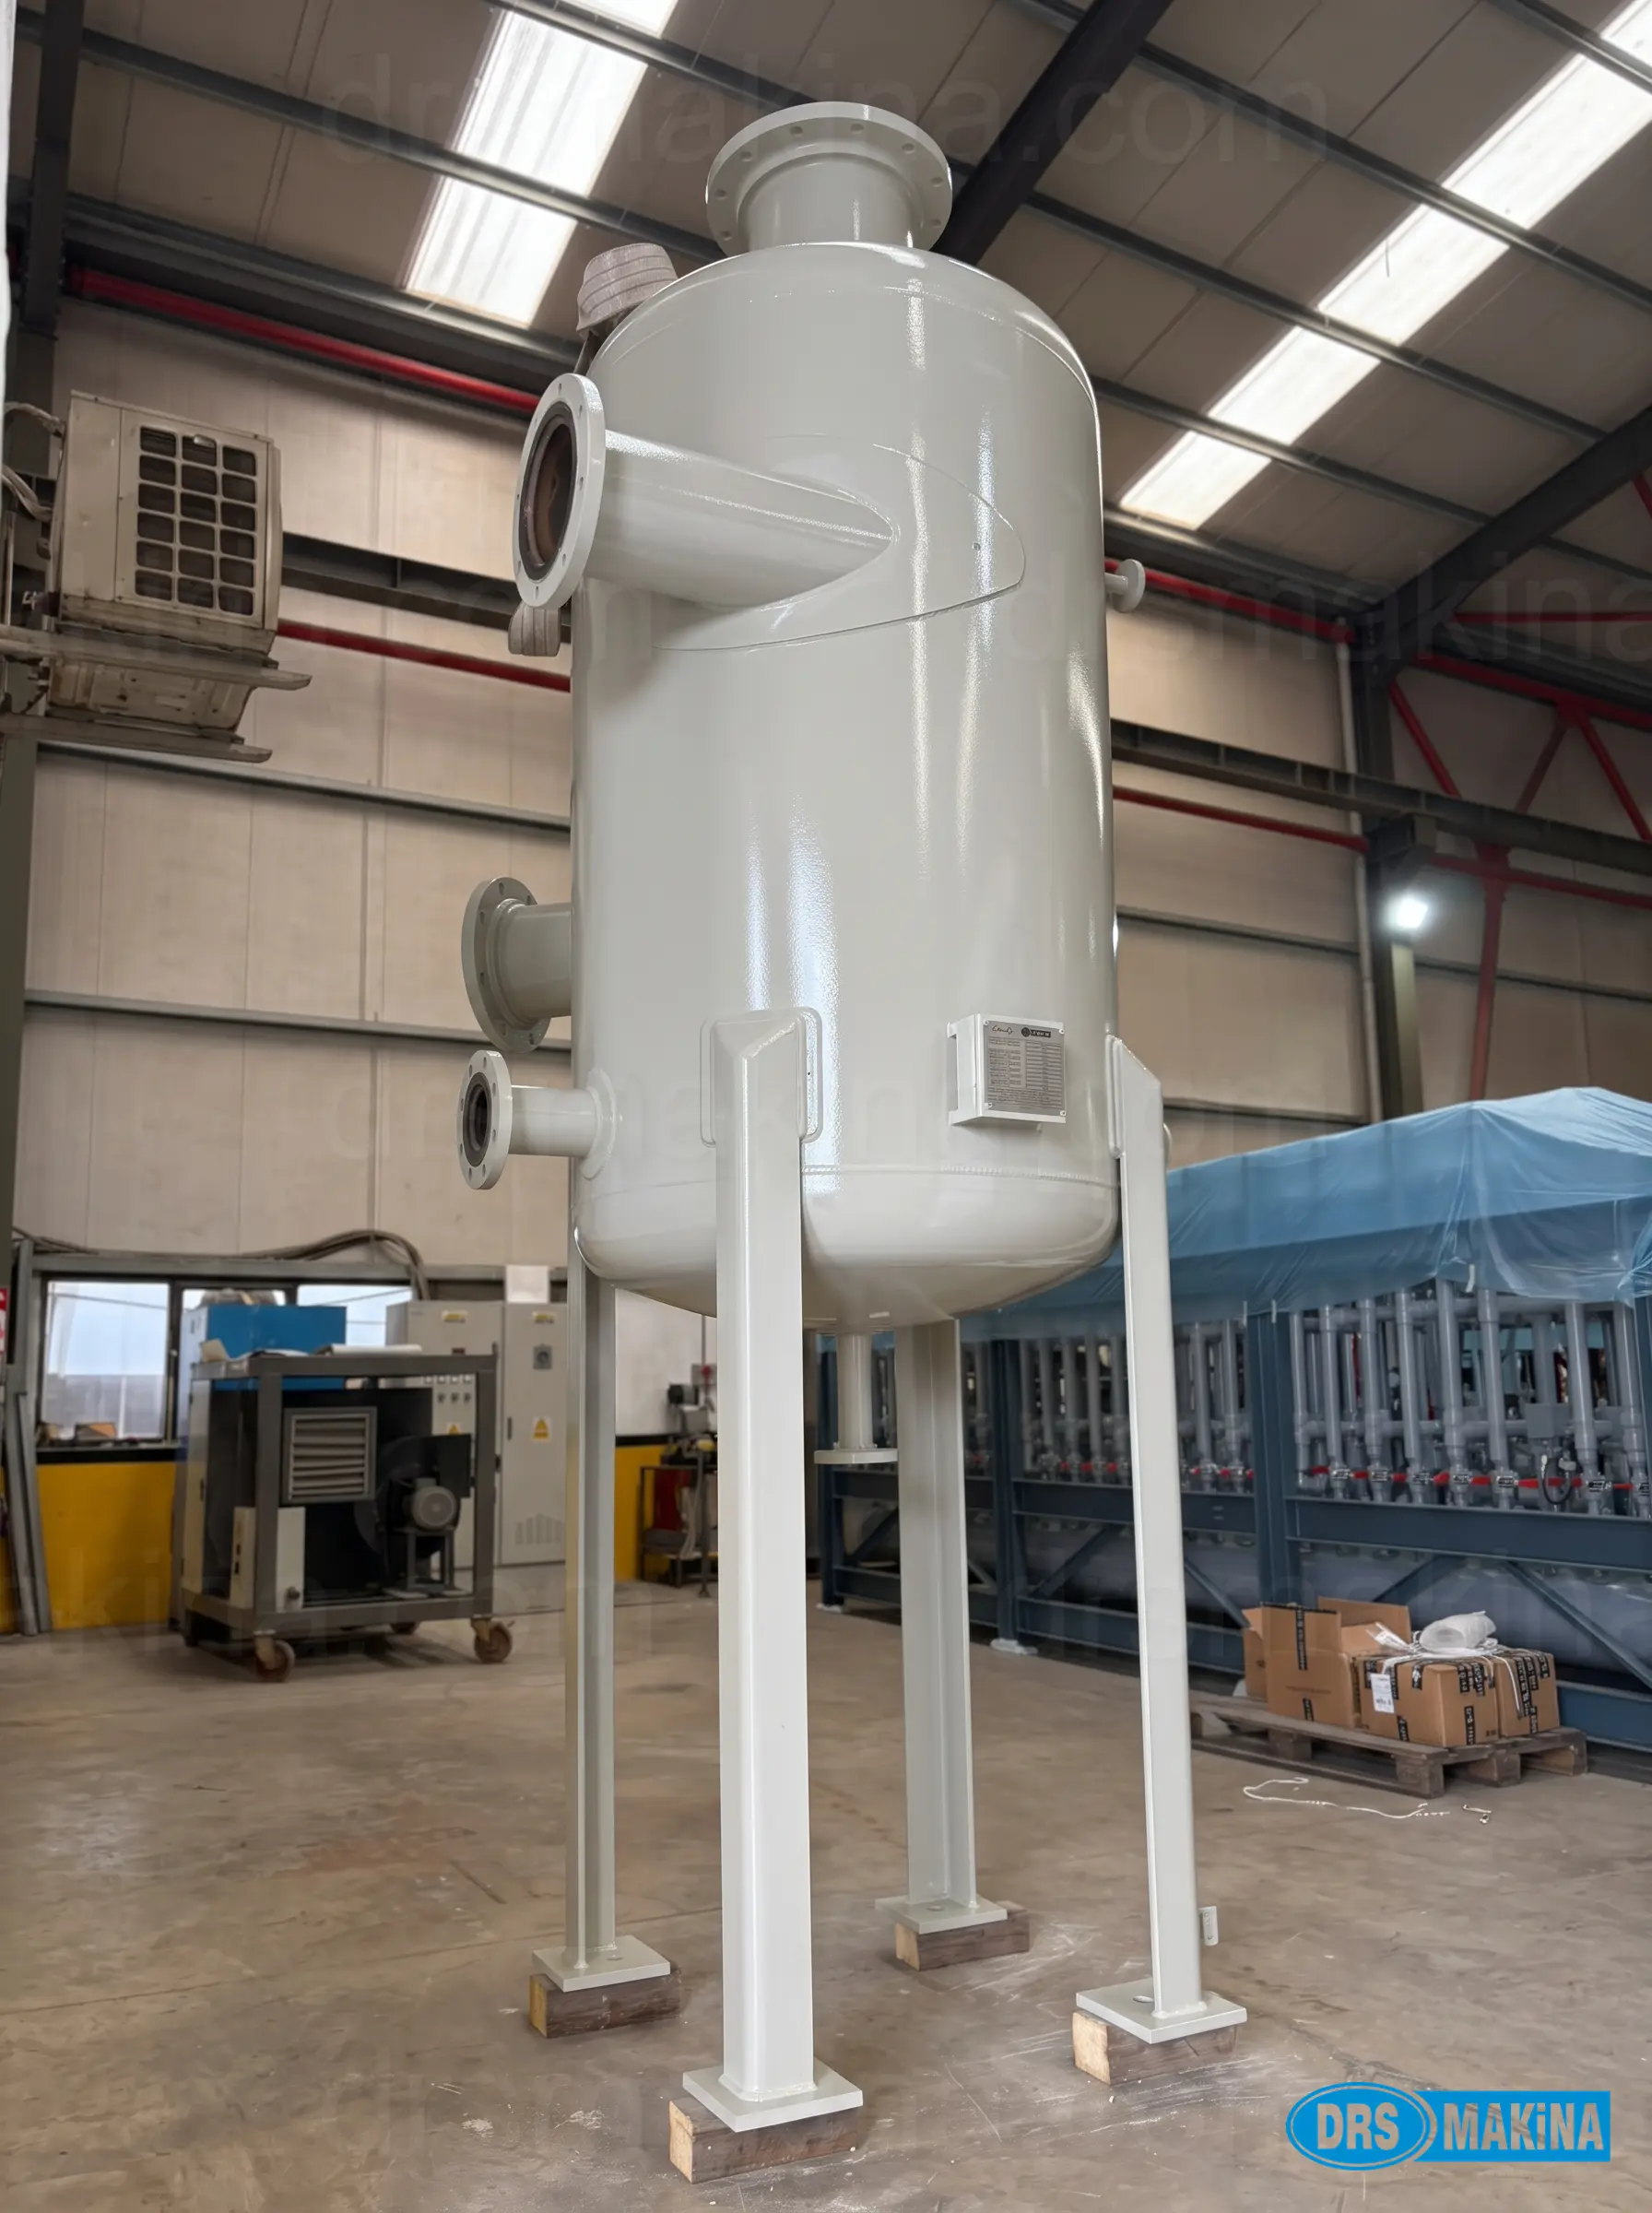
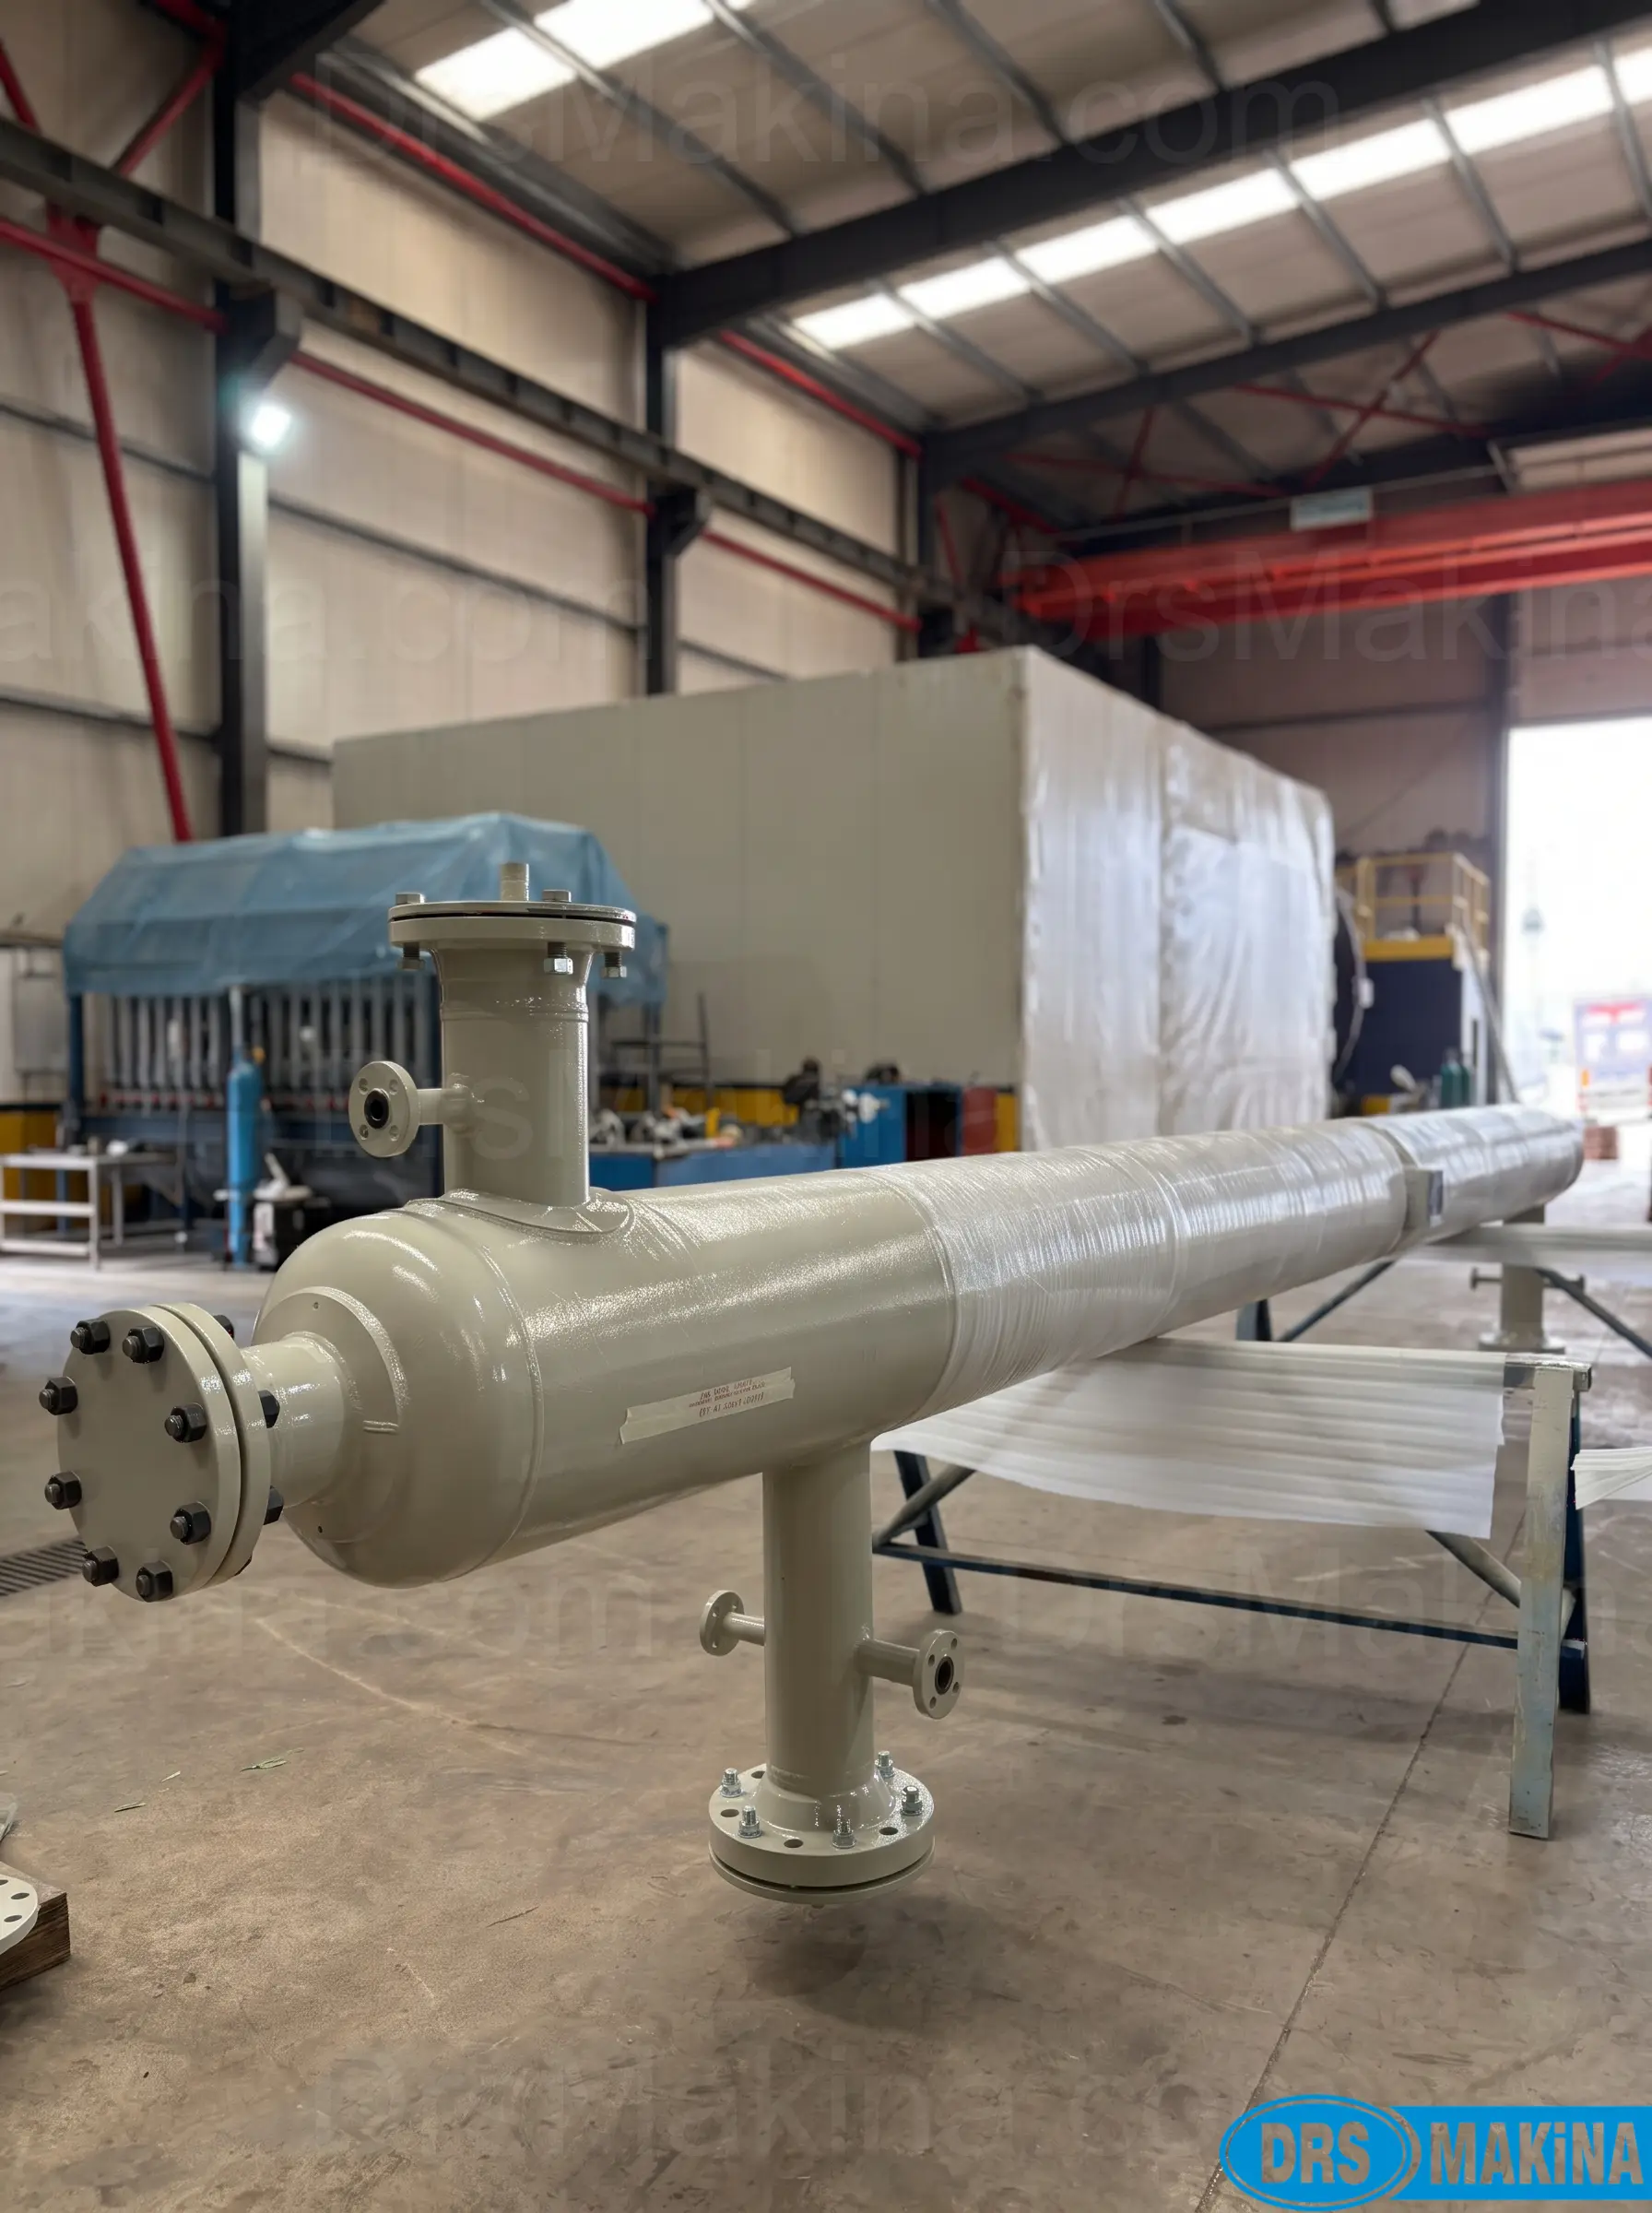
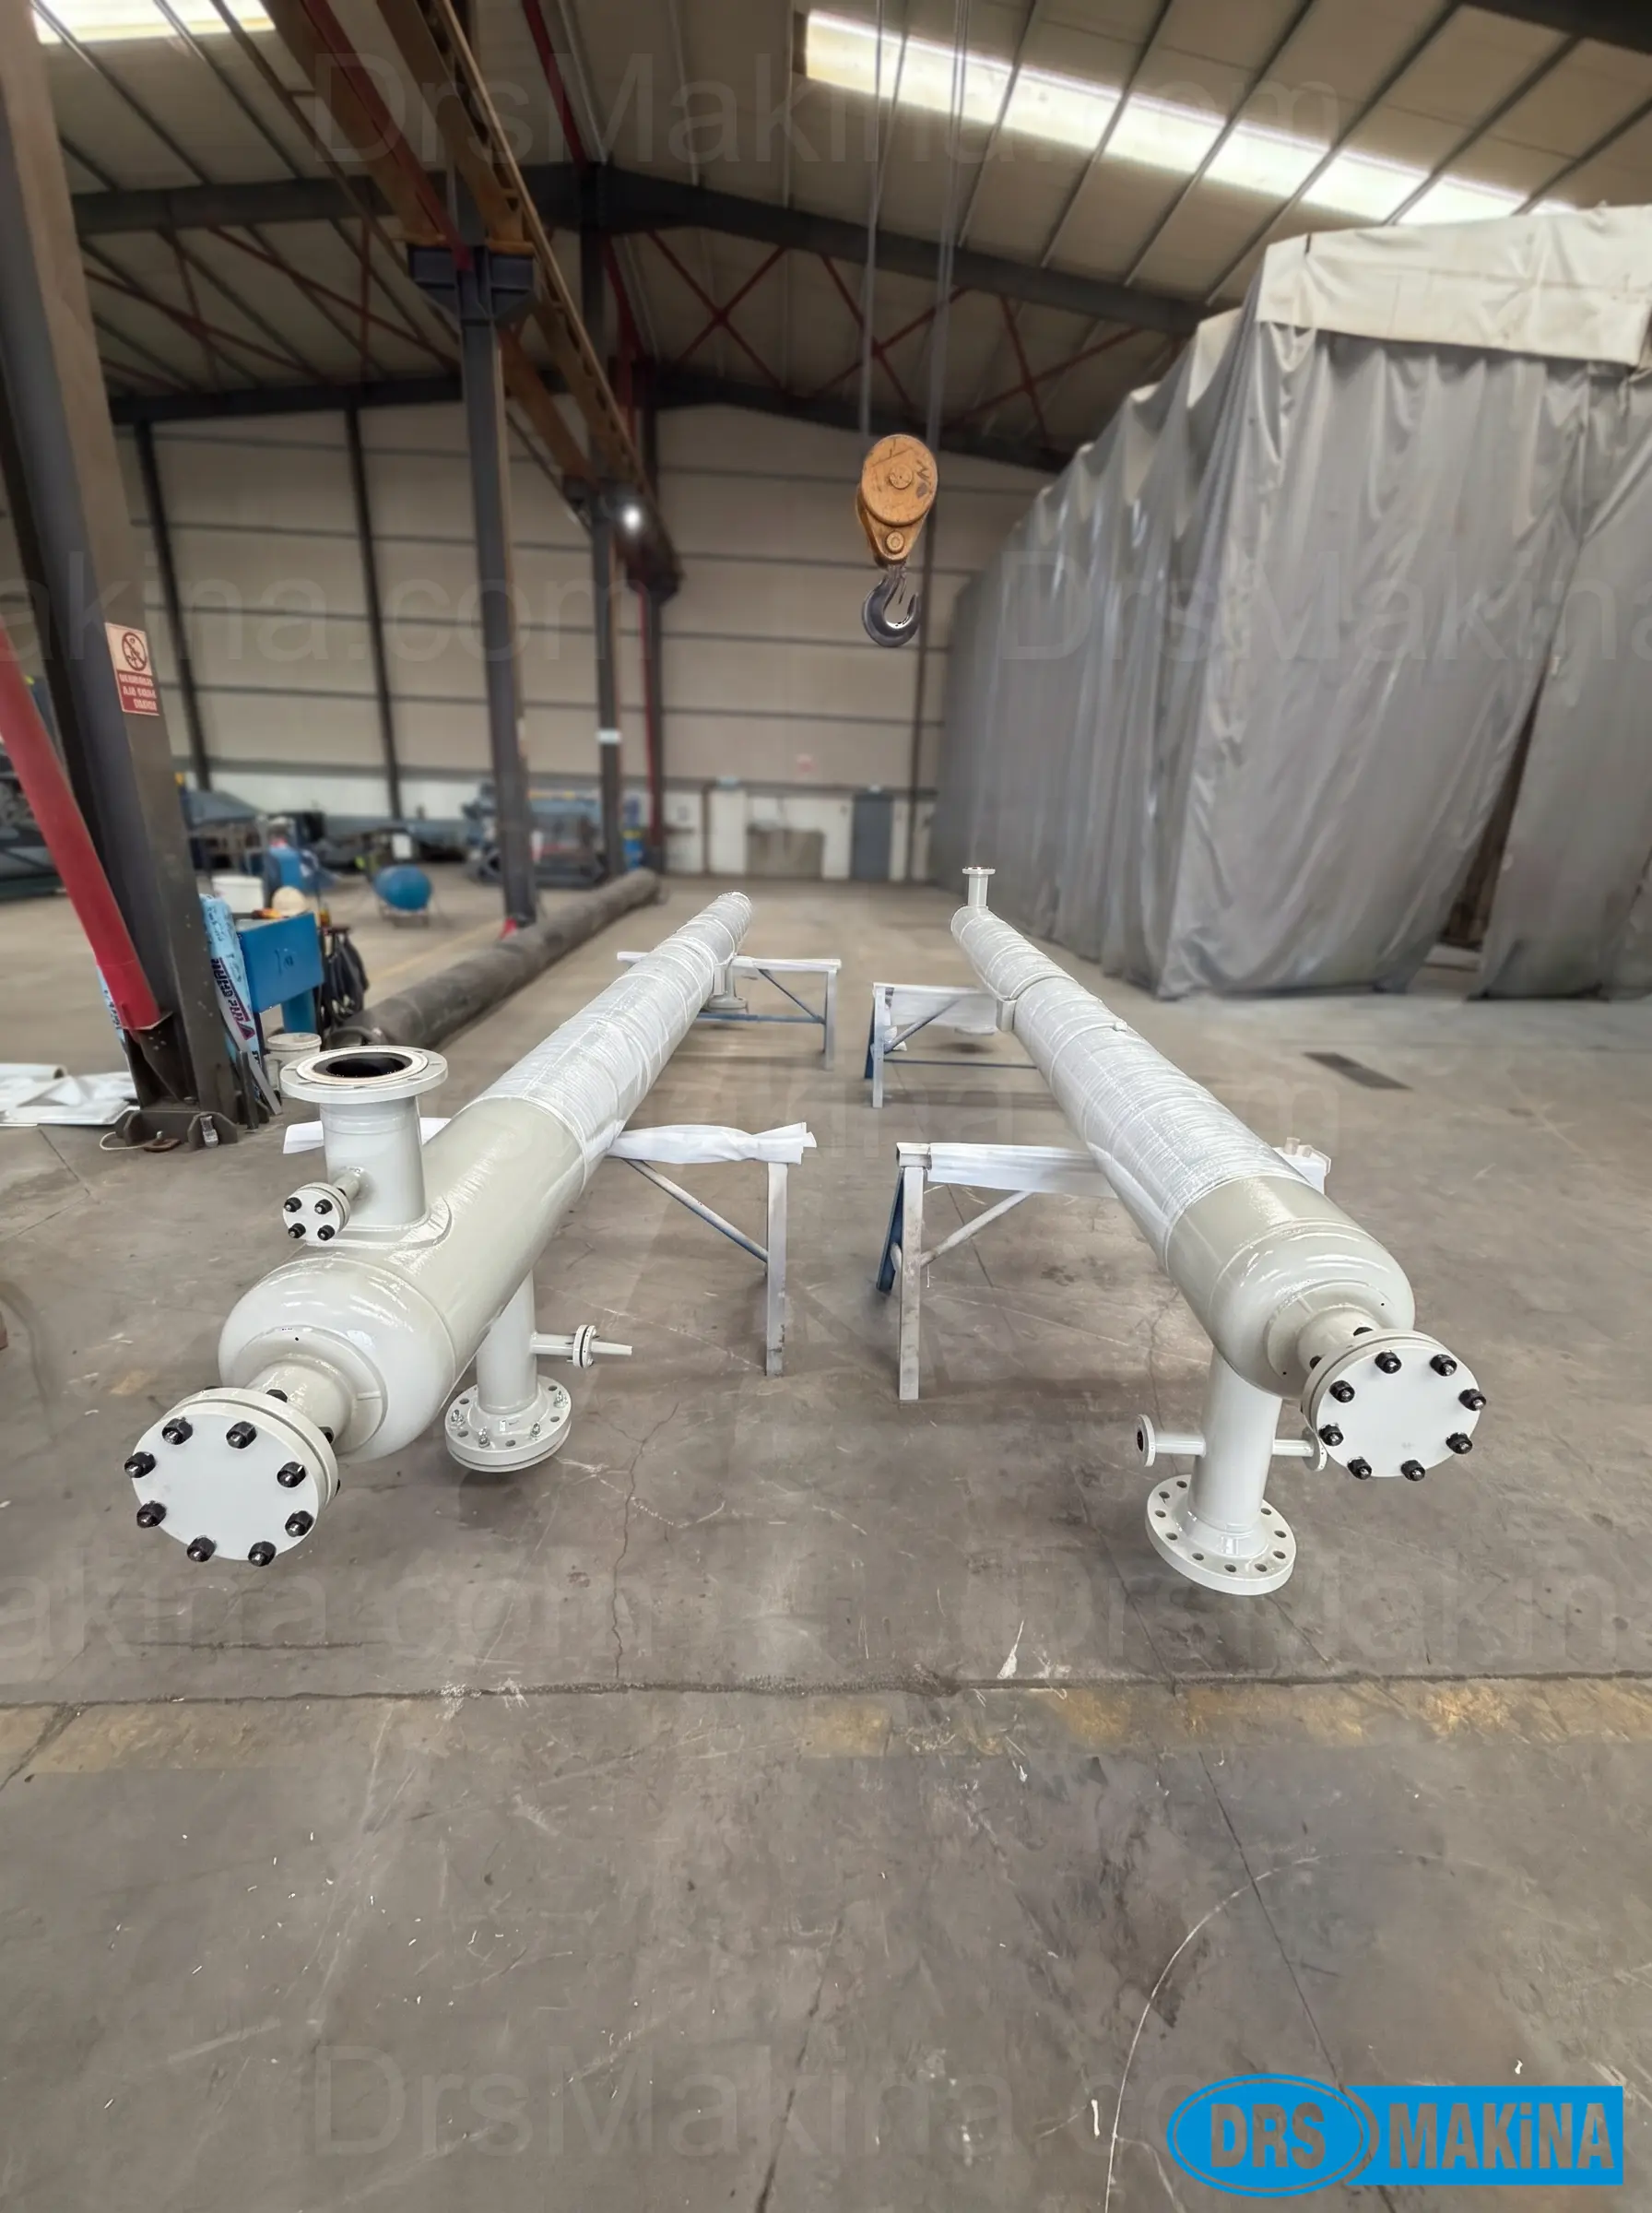
Petrokimya endüstrisinin kritik proses hatlarında ihtiyaç duyulan yüksek güvenlikli basınçlı kap imalatı operasyonları, malzeme metalurjisinden tahribatsız muayenelere kadar tavizsiz bir mühendislik disiplini gerektirmektedir. DRS Makina San. ve Tic. Ltd. Şti., petrokimya sektörünün öncü kuruluşu SOCAR (PETKİM Petrokimya Holding A.Ş.) Aliağa tesisleri bünyesinde devreye alınmak üzere planlanan 2 adet Suction Surge Drum (Emiş Dengeleme Dramı – Ekipman Kodu: 215-K-203-3A/3B) imalatını anahtar teslim mühendislik ve üretim yaklaşımıyla başarıyla tamamlamıştır. Proje, DRS-A-26014 proje kodu altında yürütülmüş olup tasarım, mekanik mukavemet hesaplamaları, onaylı malzeme tedariki, hassas talaşlı imalat, kaynaklı birleştirmeler, gerilim giderme ısıl işlemi ve akredite denetim süreçlerinin tamamını kapsamaktadır.
Mühendislik Tasarımı ve ASME Sec. VIII Div. 1 Kalınlık Hesaplamaları
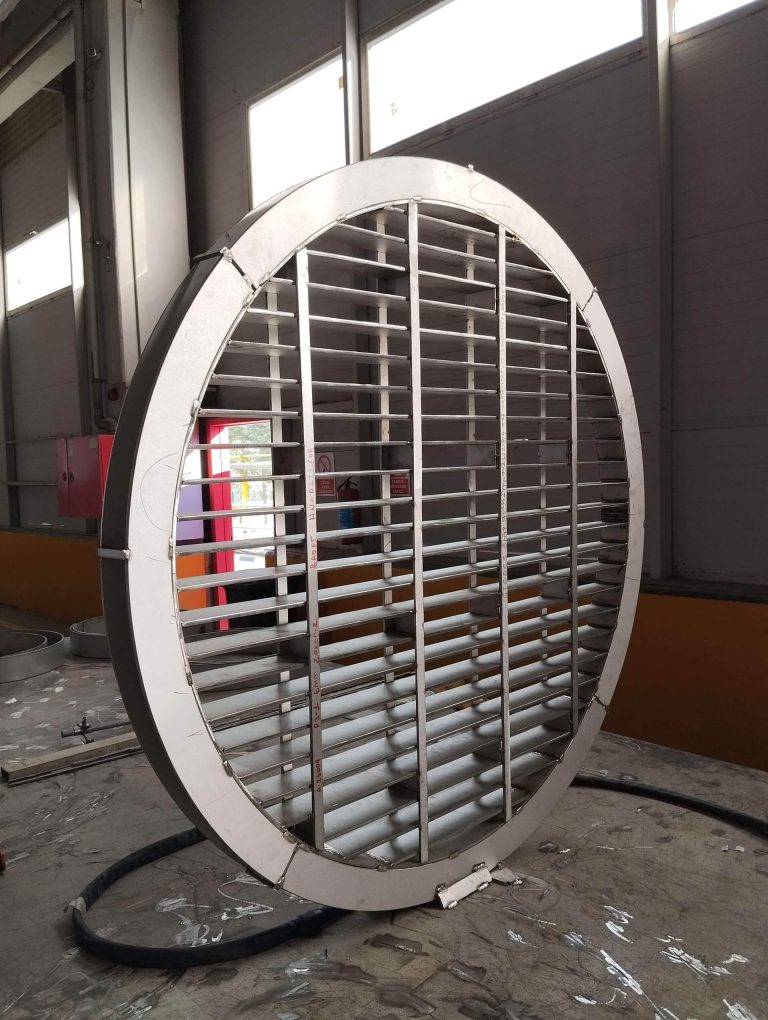
Projenin ilk aşamasında, SOCAR tarafından sağlanan genel yerleşim ve proses verileri doğrultusunda kapsamlı tasarım ve mühendislik çalışmaları gerçekleştirilmiştir. Ekipman gövde, bombe ve nozul cidar kalınlıkları, uluslararası kabul görmüş ASME Boiler and Pressure Vessel Code (BPVC) Section VIII Division 1 standardının güncel edisyonuna uygun olarak PV Elite destekli analizlerle hesaplanmıştır. Yapılan mekanik ve gerilme hesaplamaları sonucunda tespit edilen et kalınlıkları, şartnamede öngörülen minimum değerler ve 3.2 mm korozyon payı (corrosion allowance) kriteri güvenceye alınarak imalat resimlerine ve kesim planlarına aktarılmıştır. Ekipman üzerinde yer alan dahili elemanların (internals) montaj detayları, akış dinamiklerini bozmayacak toleranslarla optimize edilmiştir. Ayrıca, kaldırma ve nakliye operasyonlarında ekipman nozullarına veya gövde aksesuarlarına moment aktarmayacak şekilde özel konfigürasyona sahip taşıma mapalarının (lifting lugs) statik ve dinamik mukavemet analizleri DRS Makina mühendislik departmanı tarafından projelendirilmiştir.
Metalurjik Özellikler, Malzeme Seçimi ve Class 600 Flanş Bağlantıları
Ağır kimyasal ve hidrokarbon ortamlarında çalışacak ekipmanların metalurjik dayanımını maksimize etmek amacıyla teknik şartnamede öngörülen malzeme dönüşümleri eksiksiz uygulanmıştır. Gövde kabuğu ve 2:1 elipsoidal basma kafalarında yüksek tokluğa sahip SA516 Gr70 normalize edilmiş kazan sacı kullanılmıştır. Proses hatlarıyla irtibatlanan borularda SA106 GrB dikişsiz karbon çelik çekme borular tercih edilirken, yüksek mekanik rijitlik gerektiren nozul bağlantılarında SA105 dövme çelik flanşlar sisteme entegre edilmiştir. Yüksek basınç ve titreşim riskine karşı flanş bağlantılarında ASME B16.5 Class 600 basınç sınıfı seçilmiştir. Bu yüksek dayanım sınıfı, işletme basıncı nominal değerlerde seyretse dahi borulama yükleri ve termal genleşmeler karşısında flanş sızdırmazlığını garanti altına almaktadır. İmalatta kullanılan sac, boru, kep (butt-welded fitting) ve flanş malzemelerinin tamamı Avrupa menşeili olup EN 10204 3.1 ürün test sertifikaları ile doğrulanmıştır. Bağlantı elemanlarında ise ASME normlarına uygun 8.8 kalite saplama takımları ve sızdırmazlığı üst düzeye çıkaran yerli menşeili Spiral Wound (SWG) contalar kullanılmıştır.
İleri İmalat Metodolojisi, Sertifikalı Kaynak ve Gerilim Giderme (PWHT)
Ekipmanlar, DRS Makina Kocaeli fabrikasında ileri imalat teknolojileri kullanılarak monoblok gövde yapısında imal edilmiştir. Kaynak süreçleri; TIG (Argon kök paso), MIG/MAG ve korumalı gazaltı ark kaynağı yöntemleriyle, DRS Makina’nın akredite WPS (Welding Procedure Specification) ve PQR (Procedure Qualification Record) dokümantasyonlarına tam bağlı kalınarak yürütülmüştür. İmalatta görev alan tüm kaynak operatörleri EN ISO 9606-1 ve ASME Section IX normlarında sertifikalandırılmış olup kaynak dikişlerinde ISO 3834-2 üst düzey kalite güvence kriterleri sağlanmıştır. Soğuk şekillendirme ve kaynak operasyonları neticesinde oluşan mikroyapısal iç gerilmeleri bertaraf etmek amacıyla, ekipmanlara kontrollü fırın ortamında Gerilim Giderme Isıl İşlemi (PWHT – Post Weld Heat Treatment) uygulanmıştır. Isıl işlem adımı, malzemenin sünekliğini ve korozyon direncini geri kazandırarak petrokimya servis koşullarında gerilmeli korozyon çatlağı riskini tamamen ortadan kaldırmıştır.
Tahribatsız Muayene (NDT), PED Modül G ve Hidrostatik Basınç Testi
Proje kapsamında kalite kontrol süreçleri bağımsız denetim mekanizmalarıyla teyit edilmiştir. Ekipmanlar, Avrupa Basınçlı Ekipmanlar Direktifi 2014/68/EU (PED) Kategori IV Modül G (Birim Doğrulaması) kapsamında imal edilmiş ve Notified Body kuruluşu olan TÜV AUSTRIA TURK gözetiminde CE sertifikasyonuna tabi tutulmuştur. PWHT gerilim giderme işlemi sonrasında, tüm çevresel ve boyuna basınç tutucu kaynak dikişlerine RT-1 standartlarında %100 Radyografik Muayene (RT) ve laminasyon/geometrik kusur kontrolleri için %100 Ultrasonik Muayene (UT) uygulanmıştır. Tahribatsız muayenelerin ardından 16 bar(g) tasarım basıncına ve 12 bar(g) işletme basıncına sahip olan kaplar, yatay pozisyonda 24 bar(g) test basıncında hidrostatik mukavemet testine alınmıştır. Eşzamanlı gerçekleştirilen sızdırmazlık kontrolleriyle ekipmanların mekanik yapısal bütünlüğü onaylanmıştır. DRS Makina bu yüksek standartlı üretim kabiliyetiyle ağır sanayide özel proses ekipmanları imalatı alanında çözüm ortağı niteliğini bir kez daha kanıtlamıştır.
Yüzey Koruma, Azot Yastıklama ile Sevkiyat ve Dokümantasyon
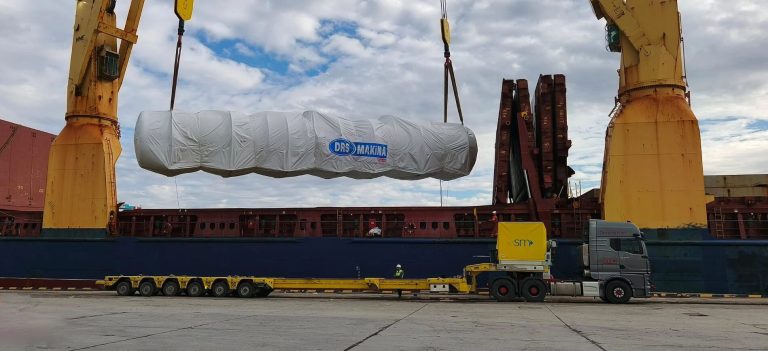
Test ve muayeneleri başarıyla sonuçlanan Suction Surge Drum ekipmanlarının dış yüzeyleri ISO 8501-1 standardına göre SA 2.5 kalitesinde kumlanmış; SOCAR ABU-ITR-SPC-0008 şartnamesine uygun olarak yüksek korozif atmosfer koşullarına dayanıklı epoksi astar ve poliüretan son kat endüstriyel boya sistemi ile korunmuştur. Sevkiyat ve sahada bekleme periyodu boyunca ekipman iç cidarının havadaki nem ile temasını ve olası paslanma reaksiyonlarını engellemek adına gövde içi SOCAR ABU-ITR-SPC-0017_1 madde 5.11 yönergelerine uygun olarak Azot (N₂) gazı basılarak (gaz yastıklama) hermetik biçimde mühürlenmiştir. Özel imal edilen ahşap beşikler üzerinde sabitlenen ekipmanlar, DRS Makina lojistik planlaması ile SOCAR Aliağa yerleşkesine hasarsız biçimde sevk edilmiştir. İmalat sonunda; hammadde EN 10204 3.1 izlenebilirlik formları, NDT muayene raporları, PWHT sıcaklık-zaman diyagramları, hidrostatik test sertifikaları ve TÜV AUSTRIA TURK onaylı CE uygunluk belgesini barındıran kapsamlı İmalat Veri Kitabı (Manufacturer Data Report – MDR) teslim edilmiştir.